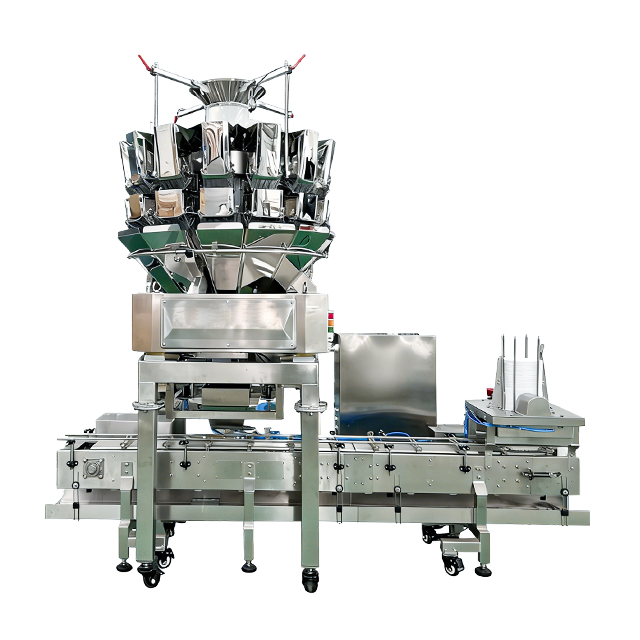
Bei Hochgeschwindigkeitsverpackungslinien führt die manuelle Zuführung von Trays zu unmittelbaren betrieblichen Engpässen. Den Bedienern fällt es schwer, mit den nachgeschalteten Füllern Schritt zu halten, was zu inkonsistenten Teilungsabständen und häufigen Leitungsstaus führt. Ineffizienzen im vorgelagerten Bereich verschärfen sich schnell und führen direkt zu Ausfallzeiten und Produktionsausfällen im nachgelagerten Bereich. Die Erzielung konsistenter Teilungsabstände bleibt eine der größten Herausforderungen für Werksleiter. Beim Umgang mit verschiedenen ineinander gesteckten Behältern wie Tabletts, Muschelschalen und Wannen müssen Sie Doppeleinzug verhindern. Die Skalierung des Produktionsdurchsatzes erfordert die Verwaltung variabler Arbeitseinsätze und die Eliminierung manueller Eingriffspunkte. Ein automatisierter Tray-Entstapler fungiert als Brücke zwischen Großverpackungsvorräten und kontinuierlich arbeitenden Produktionslinien. In dieser technischen Bewertung wird untersucht, wie diese Systeme funktionieren, integriert und skaliert werden, um Versorgungsengpässe zu beheben.
Wichtige Erkenntnisse
Mechanische Präzision: Tablett-Entstapler nutzen eine Kombination aus Magazinbereitstellung, Trennmechanismen (Vakuum oder mechanisch) und präzisem Timing, um einzelne Tabletts, Wannen oder Muschelschalen auf sich bewegende Förderbänder zu verteilen.
Kompromisse beim Antriebssystem: Die Wahl zwischen pneumatischen, servogetriebenen und mechanischen Nockensystemen bestimmt die Geschwindigkeit der Maschine, den Wartungsaufwand und die langfristige Skalierbarkeit.
Integration ist von entscheidender Bedeutung: Ein erfolgreiches Tray-Zuführsystem muss nahtlos mit vorhandenen SPS kommunizieren, um sich mit nachgeschalteten Abfüllern, Verschließern und Kontrollwaagen zu synchronisieren und so die Gesamtanlageneffektivität (Overall Equipment Effectiveness, OEE) zu maximieren.
Risikominderung: Die Bewertung der Materialkompatibilität (z. B. statische Aufladung bei Kunststoffen, Verschachtelungslaschen) und der Umstellungsanforderungen im Voraus verhindert die häufigsten Implementierungsfehler.
Die Kernmechanik: Wie ein automatischer Tray-Entstapler funktioniert
Laden und Bereitstellen von Magazinen
Der Trichter oder das Magazin dient als primärer Bereitstellungsbereich für gestapelte, ineinander verschachtelte Behälter. Bediener laden große Tablettstapel in dieses Magazin, das den Stapel nach unten in Richtung des Trennmechanismus leitet. Das Design des Magazins wirkt sich direkt auf die Ergonomie des Bedieners und die Maschinenverfügbarkeit aus. Die Ladehöhen müssen mit der normalen Reichweite des Bedieners übereinstimmen, um Ermüdungserscheinungen bei Dauerschichten vorzubeugen. Magazine mit hoher Kapazität reduzieren die Häufigkeit von Bedienereingriffen und ermöglichen es dem Personal, mehrere Linienaufgaben gleichzeitig zu bewältigen.
Als wesentliche Schutzmaßnahme dienen Leerstandssensoren. Diese fotoelektrischen oder kapazitiven Sensoren überwachen die Stapelhöhe und lösen optische oder akustische Alarme aus, bevor das Magazin vollständig leer ist. Die kontinuierliche Zuführung ermöglicht es dem Bediener, neue Stapel mit dem vorhandenen Stapel zu verbinden, ohne die Maschine anzuhalten. Durch diese Abstufung wird sichergestellt, dass der Trennmechanismus niemals leer läuft und ein konstanter Behälterfluss zum Abfüller gewährleistet ist. Erweiterte motorisierte Magazine können bis zu 20 Minuten Tablettbestand aufnehmen und nutzen ein horizontales Bereitstellungsband, das bei Bedarf automatisch neue Stapel in den vertikalen Abwurfschacht befördert.
Der Trennungsmechanismus (die Aktion „Entstapelung“)
Das Trennen dicht verschachtelter Behälter erfordert die Überwindung physikalischer Kräfte. Ineinandergeschachtelte Tabletts erzeugen Vakuumverschlüsse und mechanische Reibung zwischen ihren Seitenwänden. Der Entstapelungsvorgang muss diese Kräfte brechen, ohne den Behälter zu beschädigen. Bei der vakuumunterstützten Trennung kommen strategisch platzierte Saugnäpfe zum Einsatz. Diese Tassen fahren aus, greifen die Bodenplatte des untersten Tabletts und ziehen es nach unten. Diese Methode eignet sich besonders gut für Tabletts mit flachem Boden und glatten Oberflächen. Die Vakuumsequenz umfasst einen präzisen Zyklus: Zylinder ausfahren, Vakuum anlegen, einen Bruchteil einer Sekunde verweilen, um den Halt herzustellen, zurückziehen, um das Nest aufzubrechen, und das Vakuum ablassen, um die Schale fallen zu lassen.
Die mechanische Trennung beruht auf physischen Werkzeugen und nicht auf Vakuumdruck. Aufnahmefinger, Drehschrauben oder Abstreifräder greifen in die Lippe oder den Flansch der Bodenschale ein. Drehschrauben verkeilen sich zwischen den Flanschen der beiden unteren Tabletts und ziehen so das unterste Tablett aktiv vom Stapel ab. Die Wahl zwischen Vakuum- und mechanischer Trennung hängt vollständig von den Materialeigenschaften und der Schalengeometrie ab.
Empfindliche, dünnwandige Kunststoffe profitieren von der sanften Vakuumbehandlung, um Flanschverformungen zu vermeiden.
Stabile Schalen aus Aluminiumfolie halten der aggressiven Wirkung mechanischer Abstreifräder stand.
Bei tiefen Wannen sind häufig mechanische Finger erforderlich, um die hohe Reibung der verlängerten Seitenwände zu überwinden.
Geformte Pulpeschalen erzeugen Staub, der die Vakuumleitungen verstopft, weshalb die mechanische Trennung zur Standardlösung wird.
Schaumstoffschalen erfordern Vakuumnäpfe mit großem Durchmesser, um die Zugkraft zu verteilen und Risse zu verhindern.
Abgabe und Orientierung
Sobald die Schale getrennt ist, muss sie vom Magazin zur laufenden Verpackungslinie übergehen. Die Flugbahn des Tropfens bestimmt, wie das Tablett durch die Luft fällt. Schwerkrafttropfen eignen sich für flache Schalen, die bei niedrigeren Geschwindigkeiten betrieben werden. Hochgeschwindigkeitsanwendungen erfordern eine aktive Platzierung, bei der Vakuumarme das Tablett bis zum Förderband führen und die positive Kontrolle aufrechterhalten, bis das Tablett vollständig zwischen den Förderbändern sitzt.
Zeitgesteuerte Tore halten das abgetrennte Tablett für den Bruchteil einer Sekunde physisch fest und geben es erst frei, wenn sich der Förderer in der exakt richtigen Position befindet. Mitnehmerförderer verwenden physische Laschen, um das Tablett zu erfassen und seine Position beizubehalten. Das Tablett muss genau in der richtigen Ausrichtung landen. Falsch ausgerichtete Schalen verursachen schwere Staus, wenn sie die Füllstationen oder Verschließköpfe erreichen. Führungsschienen und Trichterrutschen helfen dabei, die Abwurfschale in ihre endgültige Sitzposition zu befördern. Seitenbandtransfers können auch das fallende Tablett auffangen und beschleunigen, um es an die Geschwindigkeit des Hauptförderers anzupassen, bevor es freigegeben wird.
Antriebstechnologien: Bewertung der Mechanismen von Tablettzuführungssystemen
Pneumatische Denester
Pneumatiksysteme basieren auf Druckluftzylindern, um die Trenn- und Abgabebewegungen anzutreiben. Diese Systeme bieten einen geringeren Anfangsinvestitionsaufwand und zeichnen sich durch einen einfacheren mechanischen Platzbedarf aus. Wartungsteams finden Pneumatikzylinder im Allgemeinen leicht zu verstehen und auszutauschen. Sie können einen Standard-Luftzylinder in weniger als zwanzig Minuten auf einer Werkbank umbauen. Allerdings bringt die Abhängigkeit von Pflanzenluft bestimmte Kompromisse mit sich. Aufgrund der physikalischen Grenzen der Luftausstoß- und Zylinderhubzeiten bleiben die maximalen Betriebsgeschwindigkeiten im Vergleich zu motorbetriebenen Alternativen niedriger.
Langfristig steigen die Betriebskosten, da die Erzeugung von Druckluft viel Strom verbraucht. Das pneumatische Timing hängt stark vom konstanten Luftdruck ab. Wenn der Luftdruck in der Anlage während der Hauptproduktionszeiten schwankt, variieren die Betätigungszeiten der Zylinder. Diese Abweichung führt zu inkonsistenten Tablettabwürfen und möglichen Staus in der Weiterverarbeitung. Luftaufbereitungseinheiten, einschließlich Filter, Regler und Öler (FRLs), müssen täglich überprüft werden, um zu verhindern, dass Feuchtigkeit die inneren Zylinderdichtungen zerstört.
Servobetriebene Denester
Programmierbare Servomotoren treiben die fortschrittlichsten Entstapelungsgeräte an. Ein servoangetriebener automatischer Schalenentleerer sorgt für Hochgeschwindigkeitspräzision und stufenlose Einstellbarkeit. Mit Servos können Ingenieure exakte Bewegungsprofile programmieren und Beschleunigung, Geschwindigkeit und Verzögerung während des gesamten Hubs steuern. Dieses sanfte Bewegungsprofil verhindert aggressive Schnappvorgänge, die spröde Kunststoffe reißen oder Folien verformen könnten. Sie können die Hublänge digital einstellen, ohne einen Schraubenschlüssel zu berühren.
Während die Vorabkosten höher sind, bieten Servosysteme die beste Skalierbarkeit für Linien mit hohem Durchsatz. Sie benötigen fortgeschrittene Technikerkenntnisse für die Behebung von Antriebsfehlern oder die Änderung von Bewegungsprofilen über die Mensch-Maschine-Schnittstelle (HMI). Trotz der technischen Komplexität beseitigen Servosysteme die mit Druckluft verbundenen Inkonsistenzen und gewährleisten eine wiederholbare Leistung bei Geschwindigkeiten über 150 Zyklen pro Minute. Die geschlossene Rückkopplung eines Servomotors garantiert, dass das Werkzeug bei jedem einzelnen Zyklus die exakte Zielposition erreicht.
Mechanische/nockengetriebene Systeme
Mechanische Systeme nutzen eine zentrale Antriebswelle, die mit physischen Nocken verbunden ist. Während sich die Welle dreht, bestimmen die Nocken das genaue Timing und den Hub der Pflückmechanismen. Diese Systeme sind äußerst langlebig und hoch reproduzierbar. Sie eignen sich hervorragend für raue Umgebungen, in denen elektronische Sensoren oder pneumatische Ventile aufgrund von Reinigungschemikalien oder Partikelverunreinigungen ausfallen könnten. Ein gut geschmiertes Nockensystem kann jahrzehntelang mit minimalem Austausch von Komponenten laufen.
Der wichtigste Kompromiss besteht in der Flexibilität. Mechanische Nocken sorgen für feste Bewegungsprofile. Um die Hublänge oder das Timing zu ändern, müssen die Nocken physisch ausgetauscht oder die mechanischen Verbindungen angepasst werden. Dies macht die Umstellung auf neue Tablettgrößen zeitaufwändiger und mechanisch komplexer als die einfache Auswahl eines neuen Rezepts auf einem Servo-HMI. Werksleiter müssen die extreme Zuverlässigkeit von Nocken gegen den Arbeitsaufwand für häufige Produktwechsel abwägen.
Antriebstechnik
Primärer Mechanismus
Hauptvorteile
Haupteinschränkungen
Beste Anwendungsumgebung
Pneumatisch
Druckluftflaschen
Geringere Anschaffungskosten, einfache Wartung
Langsamere Geschwindigkeiten, empfindlich auf Luftdruckverluste
Langsame Linien, Einzelproduktläufe
Servogetrieben
Programmierbare Elektromotoren
Hohe Geschwindigkeit, stufenlose Einstellbarkeit, sanfte Bewegung
Höhere Anschaffungskosten erfordern eine erweiterte Fehlerbehebung
Linienintegration: Anbindung des Entstaplers an die Verpackungslinie
SPS-Handshaking und Upstream/Downstream-Kommunikation
Eine isolierte Maschine bietet wenig Wert. Der Entstapler muss mithilfe von Sensoren und speicherprogrammierbaren Steuerungen (SPS) direkt mit dem Rest der Verpackungslinie kommunizieren. Dieser Handshake stellt sicher, dass alle Maschinen im Einklang arbeiten. Am nachgeschalteten Förderband montierte fotoelektrische Sensoren erkennen das Vorhandensein oder Fehlen von Tabletts. Wenn das Förderband zurücksetzt, signalisiert die SPS dem Entstapler eine Pause und verhindert so einen Stau. Dieser Datenaustausch erfolgt über gängige Industrieprotokolle wie EtherNet/IP oder PROFINET.
Die Integrationslogik schützt den Produktertrag. Die „No-Tray, No-Fill“-Logik stellt sicher, dass die Abfüllmaschine nur dann Produkt ausgibt, wenn ein ordnungsgemäß eingesetztes Tablett vorhanden ist. Umgekehrt verhindert die „Kein Produkt, kein Tablett“-Logik, dass der Entstapler keine leeren Tabletts fallen lässt, wenn die vorgeschaltete Produktzuführung versiegt. Diese bidirektionale Kommunikation verhindert massive Unordnung an der Tankstelle und reduziert die Verschwendung von Verpackungsmaterial. Die SPS überwacht die Fehlercodes des Entstaplers und zeigt sie auf dem HMI der Hauptlinie an, damit der Bediener schnell reagieren kann.
Förderersynchronisation und Teilungsabstand
Unter Pitch versteht man den genauen Abstand zwischen der Vorderkante eines Tabletts und der Vorderkante des nächsten Tabletts auf dem Förderband. Bei automatisierten Füll- und Versiegelungsvorgängen ist die Aufrechterhaltung gleichbleibender Teilungsabstände unerlässlich. Der Entstapler muss das Tablett genau zwischen den Förderbändern oder auf bestimmten Bandmarkierungen absetzen. Schon eine Abweichung von einem Viertelzoll kann dazu führen, dass die Siegelfolie den stromabwärtigen Schalenflansch verfehlt.
Die Rückmeldung des Encoders erleichtert diese Synchronisierung. Ein an der Antriebswelle des Empfangsförderers montierter Encoder sendet Echtzeit-Geschwindigkeitsdaten an die SPS des Entstaplers. Wenn das Förderband schneller wird, erhöht der Entstapler automatisch seine Taktrate entsprechend. Dieses elektronische Getriebe stellt sicher, dass das Schalenzuführsystem die Schalen auch während der Hochlauf- oder Herunterfahrphase präzise abwirft, wodurch Zeitfehler bei Geschwindigkeitsübergängen vermieden werden. Das System berechnet kontinuierlich die Förderbandposition in Millisekunden.
Physischer Fußabdruck und wachsende Realitäten
Die Integration neuer Geräte erfordert die Bewertung der verfügbaren Stellfläche. Durch die freitragende Montage kann der Entstapler direkt über einem vorhandenen Förderband montiert werden. Der Rahmen wird an der Seite des Förderers verschraubt und hängt das Magazin und den Trennmechanismus über dem Band. Dieser Ansatz spart wertvolle Stellfläche, erfordert aber einen robusten Förderrahmen, um das zusätzliche Gewicht zu tragen. Sie müssen sicherstellen, dass sich der Förderrahmen nicht unter der dynamischen Belastung des Entstaplers verbiegt.
Standalone-Einheiten verfügen über einen eigenen Rahmen und verfügen oft über ein integriertes Bereitstellungsband. Das Bereitstellungsband nimmt die abgeworfenen Tabletts auf und übergibt sie an die Hauptlinie. Standalone-Einheiten beanspruchen mehr Stellfläche, bieten aber einen einfacheren Zugang für Wartung und Magazinbeladung. Sie isolieren Maschinenvibrationen und verhindern, dass Entstaplerbewegungen empfindliche Kontrollwaagen oder nachgeschaltete Füller beeinträchtigen. Nivellierfüße und Hochleistungsrollen ermöglichen es Wartungsteams, eigenständige Einheiten für eine gründliche Reinigung vom Band zu rollen.
Technische Bewertungskriterien für die Beschaffung
Durchsatzanforderungen vs. Maschinenkapazität
Die Auswahl der richtigen Maschine beginnt mit der Berechnung der erforderlichen Zyklen pro Minute (CPM). Bestimmen Sie die maximale Leistung Ihrer Abfüllmaschine und passen Sie die Kapazität des Entstaplers an diese Zahl an. Rechnen Sie immer mit einem Puffer von 15–20 % für zukünftige Kapazitätssteigerungen ein. Der Betrieb einer Maschine mit 100 % ihrer Nennhöchstgeschwindigkeit beschleunigt den Verschleiß beweglicher Teile und erhöht die Wahrscheinlichkeit von Fehlzuführungen. Eine Maschine mit einer Nennleistung von 120 CPM läuft bei 100 CPM viel zuverlässiger als eine Maschine mit einer Nennleistung von genau 100 CPM. Berechnen Sie auch Ihre Anstiegsraten. Wenn Ihr Füller gelegentlich Druckstöße auslöst, um einen Rückstand zu beseitigen, muss der Entstapler diese Druckstoßgeschwindigkeit ohne Störung erreichen.
Behältervielfalt und Materialkompatibilität
Verpackungslinien produzieren selten ein einziges Produkt für immer. Analysieren Sie, wie sich verschiedene Materialien unter Entstapelungsstress verhalten. PET- und PP-Kunststoffe neigen dazu, sich statisch aufzuladen, wodurch sie aneinander haften. Aluminiumfolie verbiegt sich leicht, wenn mechanische Finger zu viel Druck ausüben. Schaumstoffeinlagen brechen, wenn die Saugnäpfe zu stark ziehen. Geformter Zellstoff ist unterschiedlich dick und erfordert tolerante Trennmechanismen. CPET-Tabletts für ofenfertige Gerichte haben andere Steifigkeitsprofile als APET-Tabletts für kalte Produkte.
Die Notwendigkeit der Entstapelung von Laschen kann nicht genug betont werden. Diese kleinen Anti-Blockier-Abstandshalter sind in das physische Design des Fachs integriert. Sie verhindern, dass die ineinander gesteckten Schalen zu tief ineinander greifen und erzeugen einen unzerbrechlichen Vakuumverschluss. Wenn Ihre Tabletts keine Entstapelungsnasen haben, wird selbst die fortschrittlichste Maschine Schwierigkeiten haben, sie zuverlässig zu trennen. Überprüfen Sie stets das Design der Ösen, bevor Sie die Beschaffung des Tabletts abschließen. Testen Sie Ihre speziellen Tabletts unter Druck, um zu sehen, ob die Laschen ihre Form behalten oder zusammenfallen.
Wechselgeschwindigkeit und Werkzeugausstattung
Betriebsunterbrechungen bei Produktwechseln zerstören die Linieneffizienz. Bewerten Sie die physischen Schritte, die erforderlich sind, um von einem kleinen Klapptablett zu einem großen Tablett in Familiengröße zu wechseln. Bei älteren Systemen müssen Bediener Schraubenschlüssel verwenden, um die Magazinführungen anzupassen und die Vakuumverteiler auszutauschen. Dieser Vorgang dauert 20 bis 30 Minuten und führt zu menschlichem Versagen, wenn die Führungen nicht perfekt ausgerichtet sind. Eine falsch ausgerichtete Führungsschiene führt dazu, dass das Fach schräg herunterfällt, was zu sofortigen Staus führt.
Moderne Systeme nutzen werkzeuglose, schnell lösbare Wechselteile. Bediener tauschen farblich gekennzeichnete Magazine und Trennköpfe mithilfe von Schnelltrennstiften in weniger als fünf Minuten aus. Rezeptgesteuerte HMI-Anpassungen positionieren servogesteuerte Führungen automatisch neu und aktualisieren die Zeitparameter. Priorisieren Sie werkzeuglose Konstruktionen, um Mikrostopps zu minimieren und die Linie am Laufen zu halten. Neben der Maschine angebrachte Schattentafeln helfen dem Bediener dabei, den Überblick über geänderte Teile zu behalten und zu überprüfen, ob das richtige Werkzeug für das aktuelle Rezept installiert ist.
Washdown-Bewertungen und Einhaltung der Lebensmittelsicherheit
Lebensmittelverpackungsumgebungen erfordern die strikte Einhaltung von Hygienestandards. Bewerten Sie die Umweltanforderungen Ihrer Einrichtung. Fleisch-, Geflügel- und Molkereilinien erfordern die Schutzart IP65 oder IP69K, um sicherzustellen, dass elektrische Gehäuse Hochdruck- und Hochtemperatur-Waschvorgängen standhalten. Die Ausrüstung muss den FDA- und FSMA-Vorschriften für Lebensmittelkontaktoberflächen entsprechen. Motoren und Getriebe müssen mit lebensmittelechten Schmiermitteln und Epoxidbeschichtungen versehen sein, um ein Abblättern zu verhindern.
Eine Edelstahlkonstruktion ist zwingend erforderlich. Suchen Sie nach hygienischen Designprinzipien. Geschrägte Flächen verhindern Wasseransammlungen. Abstandshalter trennen die Elektrokästen vom Hauptrahmen und verhindern so versteckte Angriffspunkte für Bakterien. Schweißnähte müssen durchgehend und glatt geschliffen sein. Vermeiden Sie Maschinen mit freiliegenden Gewinden oder hohlen Schläuchen, die Krankheitserreger beherbergen können. Für die Kabelführung sollten offene Drahtkörbe statt geschlossener Leitungen verwendet werden, um eine gründliche Inspektion und Reinigung zu ermöglichen.
Auswirkungen auf die Gesamtanlageneffektivität (OEE)
Ein zuverlässiges Zuführsystem trägt direkt zur Gesamteffizienz der Linie bei. Die manuelle Zuführung führt zu variablen Geschwindigkeiten und häufigen Mikrostopps, wenn Bediener Stapel fallen lassen oder einen Flug verpassen. Durch die Automatisierung dieses Prozesses entfallen diese Mikrostopps. Durch den einheitlichen Teilungsabstand werden Staus an der Versiegelungsmaschine verhindert. Durch die Verringerung der Abhängigkeit von variabler manueller Arbeit erreicht die Linie einen stabilen Betrieb, was die OEE-Kennzahlen erheblich steigert. Sie können die Arbeit, die zuvor für die manuelle Zuführung aufgewendet wurde, auf höherwertige Aufgaben wie Qualitätsprüfung oder Materialbereitstellung umverteilen.
Implementierungsrisiken und Minderungsstrategien
Das „Doppeleinzugsproblem“.
Der häufigste Fehlermodus ist der Doppeleinzug. Statische Elektrizität oder starke Vakuumeinschlüsse führen dazu, dass zwei Tabletts zusammenkleben und gleichzeitig auf das Förderband fallen. Wenn diese Doppelschalen die Abfüllstation erreichen, läuft das Produkt über die Seiten. Wenn sie das Siegelgerät erreichen, zerdrückt der Siegelkopf die obere Schale, was zu einem Stau und einer Beschädigung des Werkzeugs führt. Das Entfernen einer zerdrückten Schale aus einem heißen Siegelkopf nimmt viel Zeit in Anspruch und birgt ein Verbrennungsrisiko für das Bedienpersonal.
Mindern Sie dieses Risiko, indem Sie die Ursachen bekämpfen. Bringen Sie in der Nähe des Magazins statische Aufladungen wie aktive Ionisierungsstäbe an, um statische Aufladungen auf Kunststoffschalen zu neutralisieren. Geben Sie Verpackungsmaterialien mit ausgeprägten Entstapelungsnasen an, um eine physische Trennung zu gewährleisten. Nutzen Sie zweistufige Trennmechanismen, bei denen die Maschine zunächst die untere Schale leicht nach unten zieht, eine Pause einlegt, um das Vakuum zu unterbrechen, und dann den Abwurf abschließt. Installieren Sie unmittelbar nach der Abwurfzone einen Vision-Sensor, um doppelte Tabletts zu erkennen und einen automatischen Auswurfmechanismus auszulösen, bevor sie den Füller erreichen.
Druckluftabhängigkeit
Pneumatikkomponenten fallen aus, wenn sie mit Luft schlechter Qualität versorgt werden. Feuchtigkeit in den Luftleitungen der Anlage führt zu Korrosion im Inneren des Zylinders. Druckabfälle während der Spitzenauslastung der Anlage führen dazu, dass die Zylinder mitten im Hub blockieren, was zu Fehlbeschickungen und Zeitfehlern führt. Sich ausschließlich auf den Kompressor der Hauptanlage zu verlassen, birgt ein erhebliches Betriebsrisiko. Eine einzige kaputte Luftleitung auf der anderen Seite der Anlage kann Ihre Verpackungslinie lahmlegen.
Installieren Sie spezielle Luftfilter- und Adsorptionstrockner direkt am Maschinenabwurf. Dadurch wird sichergestellt, dass der Entstapler saubere, trockene Luft erhält. Installieren Sie einen lokalen Luftbehälter, um plötzliche Druckabfälle abzufedern. Überwachen Sie den einströmenden Luftdruck mit einem an die SPS angeschlossenen digitalen Schalter und lösen Sie einen Alarm aus, wenn der Druck unter den erforderlichen Schwellenwert fällt. Wenn die Anlagenluft bekanntermaßen unzuverlässig bleibt, umgehen Sie die Pneumatik vollständig und entscheiden Sie sich für ein vollelektrisches Servosystem, um eine gleichbleibende mechanische Leistung zu gewährleisten.
Akzeptanz und Wartung durch den Betreiber
Komplexe Maschinen versagen, wenn Bediener sich weigern, sie richtig zu bedienen. Schwer zugängliche Verschleißteile führen zu verzögerter Wartung. Komplizierte HMIs verwirren die Bediener bei der Fehlerbeseitigung und verwandeln einen 30-sekündigen Reset in ein 10-minütiges Ausfallzeitereignis. Eine schlechte Akzeptanz macht die Kapitalinvestition zunichte. Wenn die Bediener das Beladen der Maschine als zu schwierig empfinden, umgehen sie diese und kehren zur manuellen Beschickung zurück.
Priorisieren Sie intuitive Bedienelemente mit visuellen Fehleranzeigen. Stellen Sie sicher, dass Verschleißteile wie Saugnäpfe und Greiffinger leicht zugänglich sind, ohne dass schwere Schutzvorrichtungen entfernt werden müssen. Erfordern eine umfassende OEM-Schulung während des Site Acceptance Testing (SAT). Bediener müssen das Beseitigen von Staus, das Durchführen von Umstellungen und das Reinigen der Maschine üben, bevor sie in den aktiven Produktionsbetrieb übergeht. Entwickeln Sie Single-Point-Lektionsdokumente (SPL) und montieren Sie diese direkt auf dem Maschinenrahmen, um bei der Fehlerbehebung schnell darauf zurückgreifen zu können.
Abschluss
Senden Sie physische Muster Ihrer Tabletts, Wannen und Klappschalen zur Werksprüfung an OEMs, um die Materialkompatibilität und das Laschendesign zu überprüfen.
Fordern Sie ein Audit zur Linienintegration an, um SPS-Handshaking, Encoder-Platzierung und physische Montageanforderungen zu ermitteln.
Berechnen Sie Ihren ROI auf der Grundlage der Arbeitsumverteilung und der Eliminierung staubedingter Ausfallzeiten an der Füll- und Verschließmaschine.
Standardisieren Sie Ihre Beschaffungsspezifikationen für Tabletts, um sicherzustellen, dass alle zukünftigen Verpackungsmaterialien ordnungsgemäße Entstapelungsösen enthalten.
FAQ
F: Was ist ein Tray-Entstapler?
A: Es handelt sich um eine automatisierte Maschine, die gestapelte, ineinander verschachtelte Behälter – einschließlich flacher Schalen, Muschelschalen, Becher und Becher – trennt und sie einzeln und mit präzisem Timing und präziser Ausrichtung einem Förderband der Verpackungslinie zuführt.
F: Wie schnell kann ein automatischer Tray-Entstapler arbeiten?
A: Die Betriebsgeschwindigkeiten liegen typischerweise zwischen 40 und über 200 Behältern pro Minute. Die genaue Geschwindigkeit hängt stark vom Antriebsmechanismus, dem Behältermaterial und der physischen Form des Tabletts ab.
F: Kann ein Tablettzuführsystem mehrere Tablettgrößen verarbeiten?
A: Ja, die meisten Systeme sind für mehrere Größen geeignet. Sie erfordern jedoch spezielle Wechselteile, kundenspezifische Werkzeuge oder einstellbare Magazine, um unterschiedliche Abmessungen und Behältertypen genau zu handhaben.
F: Was sind Entstapelungslaschen und warum sind sie wichtig?
A: Entstapelungsnasen sind kleine Vorsprünge, die in die Ecken oder Seitenwände von Tabletts eingeformt sind. Sie verhindern, dass gestapelte Tabletts miteinander verriegeln, was für eine zuverlässige automatische Trennung zwingend erforderlich ist.
F: Wie synchronisiert sich ein Entstapler mit einer Abfüllmaschine?
A: Die Maschine verwendet fotoelektrische Sensoren, Encoder-Feedback vom Förderband und SPS-Kommunikation, um die Geschwindigkeit und den Zeitpunkt, zu dem das Tablett herunterfällt, perfekt an den Zyklus des Füllers anzupassen.
F: Was ist der Unterschied zwischen einem pneumatischen und einem Servo-Entstapler?
A: Pneumatikmaschinen verwenden Luftzylinder und bieten eine kostengünstige, aber langsamere Lösung. Servomaschinen nutzen programmierbare Elektromotoren für eine schnelle, stufenlos einstellbare und hochpräzise Bewegungssteuerung.
Die automatisierte Netzverpackung verlängert die Haltbarkeit der Produkte, indem sie für eine lebenswichtige Luftzirkulation sorgt. Die Aufrüstung Ihrer Linie senkt die Arbeitskosten, verhindert Produktverluste und maximiert die Tagesleistung.
Staubkontrollierte Pulverfüller nutzen Vakuumabsaugung und servoangetriebene Schnecken zum Verpacken feiner Materialien. Diese automatisierten Systeme verhindern Verschwendung, sorgen für Sicherheit und maximieren den ROI.
Horizontale Verpackungsmaschinen nutzen die seitliche Bewegung, um Feststoffe, Pulver und Flüssigkeiten sicher zu verpacken. Diese Systeme gewährleisten auslaufsichere Dichtungen, senken die Arbeitskosten und maximieren Ihren ROI.
Es handelt sich um ein High-Tech-Unternehmen, das sich auf Forschung und Entwicklung, Design und unabhängige Herstellung von Verpackungs-, Förder-, Gewichtserkennungs-, Wiege- und Abfüllgeräten spezialisiert hat.