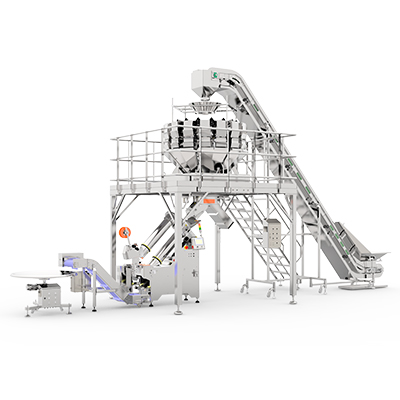
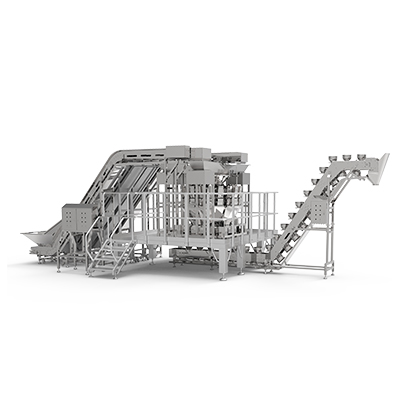
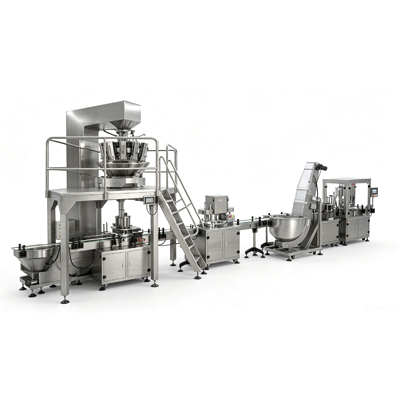
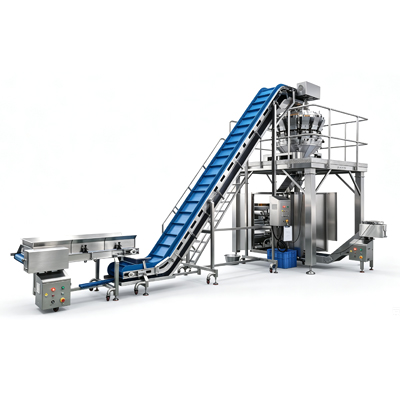
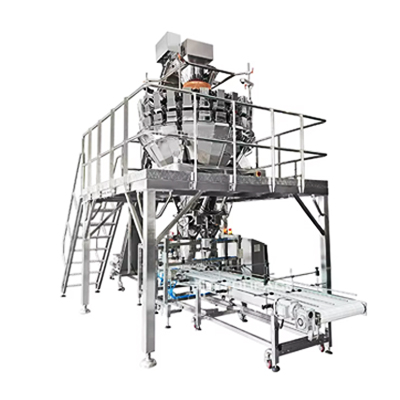
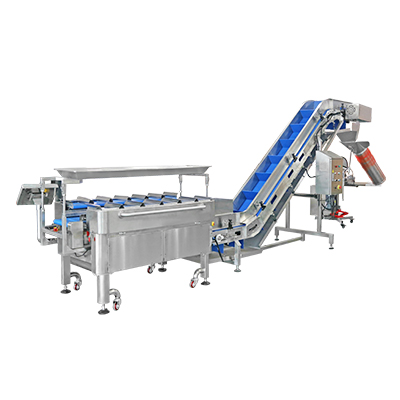
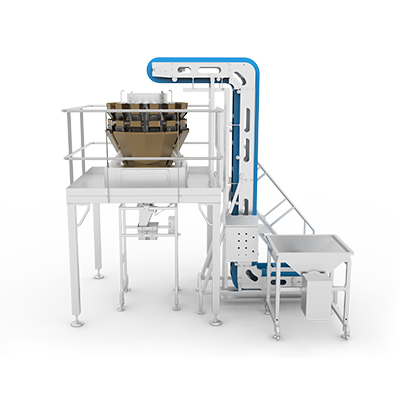
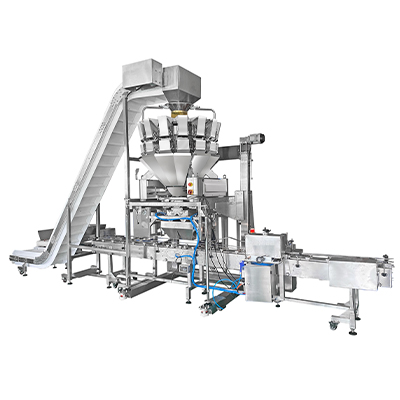
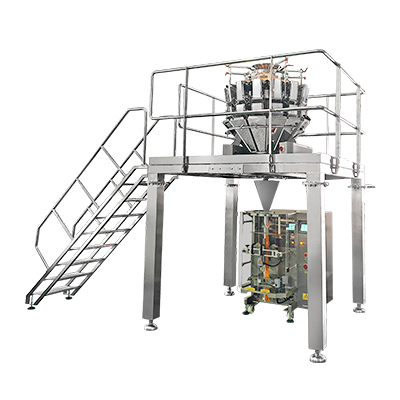
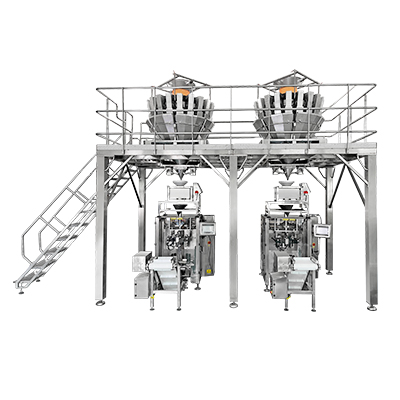
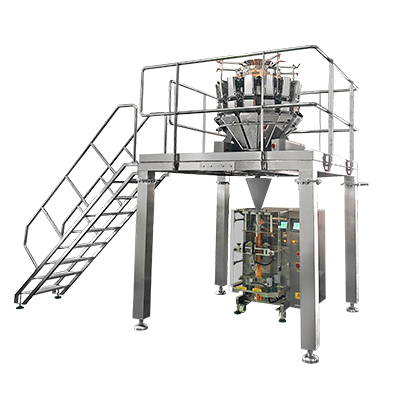
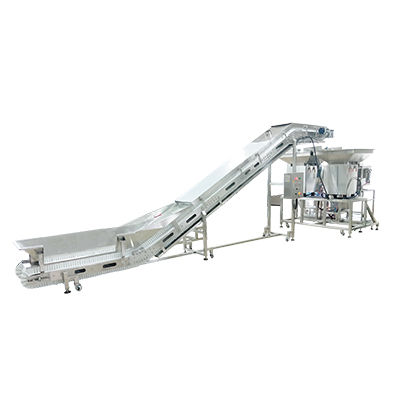
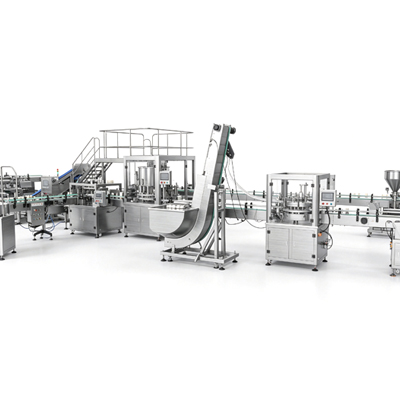
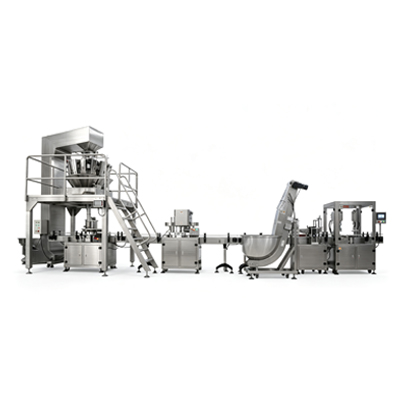
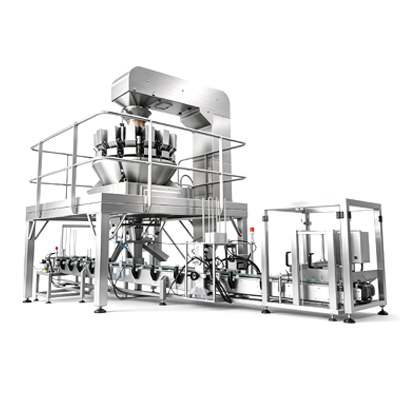
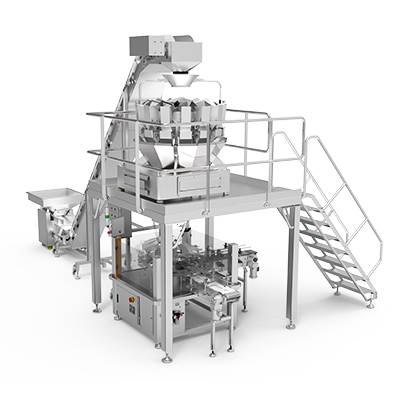
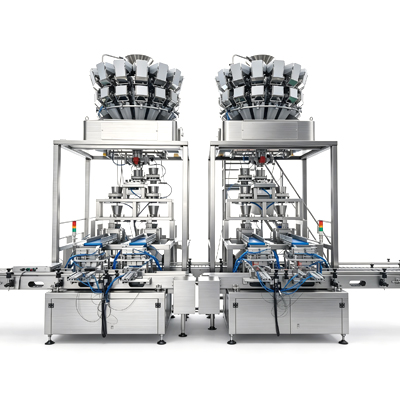
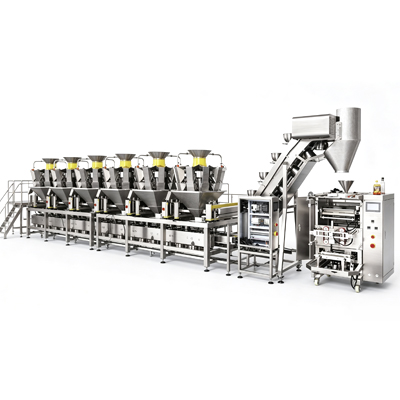
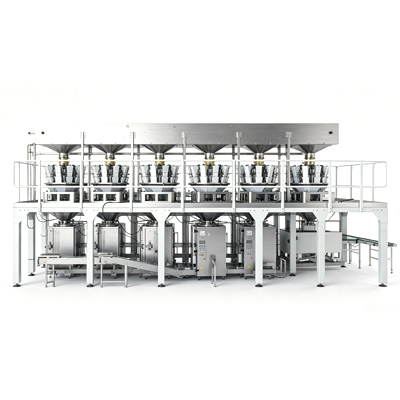
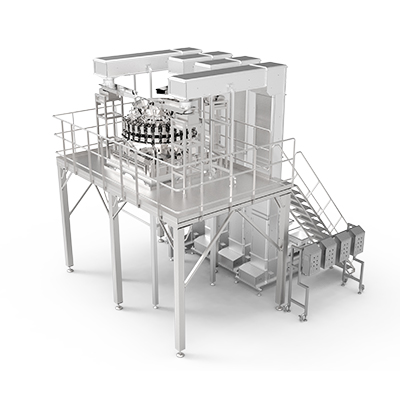
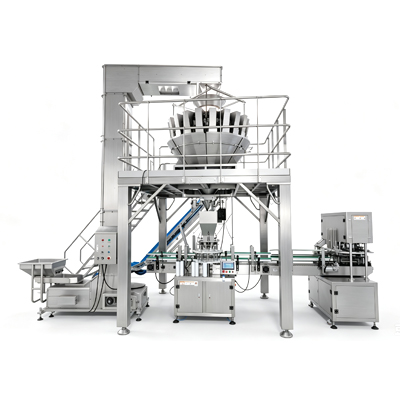
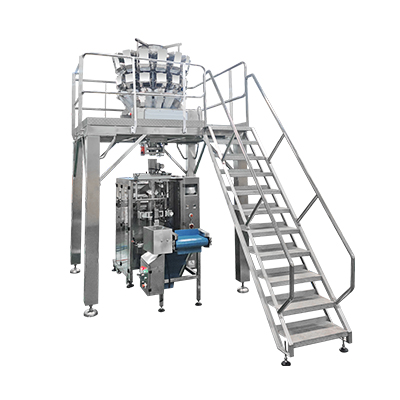
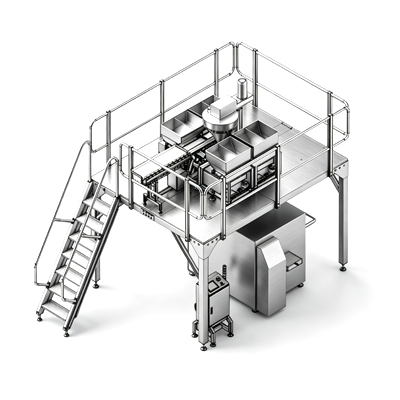
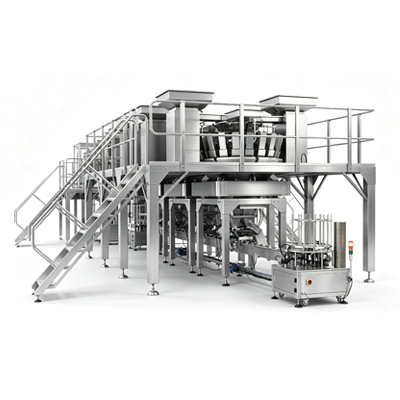
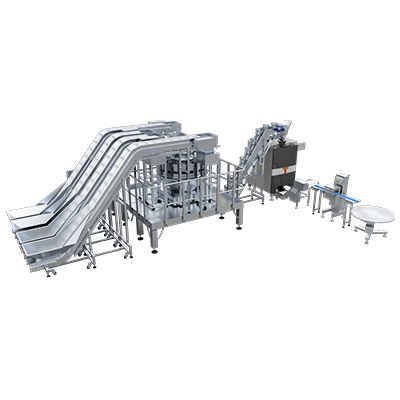
Bei der Handhabung und Verpackung von Schüttgütern wird der Spielraum zwischen profitablem Durchsatz und kostspieligem Produktverlust durch die Wägegenauigkeit bestimmt. Anlagen, die unterschiedliche Schüttdichten verarbeiten, haben Schwierigkeiten, die Zielgewichtsgenauigkeit mit den erforderlichen Produktionsgeschwindigkeiten in Einklang zu bringen. Durch Überfüllung werden die Margen an der Verpackungslinie schnell ausgehöhlt. Eine Unterfüllung führt zu Compliance-Verstößen, Nacharbeiten und Fehlern bei der Qualitätskontrolle. Sie benötigen eine Ausrüstung, die bei jedem einzelnen Zyklus genau das Zielgewicht erreicht. Die Auswahl des richtigen Dosier- und Wiegesystems erfordert ein umfassendes Verständnis der gravimetrischen Mechanik. In diesem Leitfaden werden der Betriebsablauf einer Linearwaage, materialspezifische Konfigurationen und die technischen Kriterien erläutert, die zur Bewertung ihrer Eignung für Ihre Produktionslinie erforderlich sind. Wir decken die mechanischen Gegebenheiten beim Transport von Produkten vom Schüttguttrichter zur Austragsrutsche ab. Sie erfahren, wie Sie Pfannen für bestimmte Strömungseigenschaften konfigurieren und Umgebungseinflüsse in der Fabrikhalle mindern.
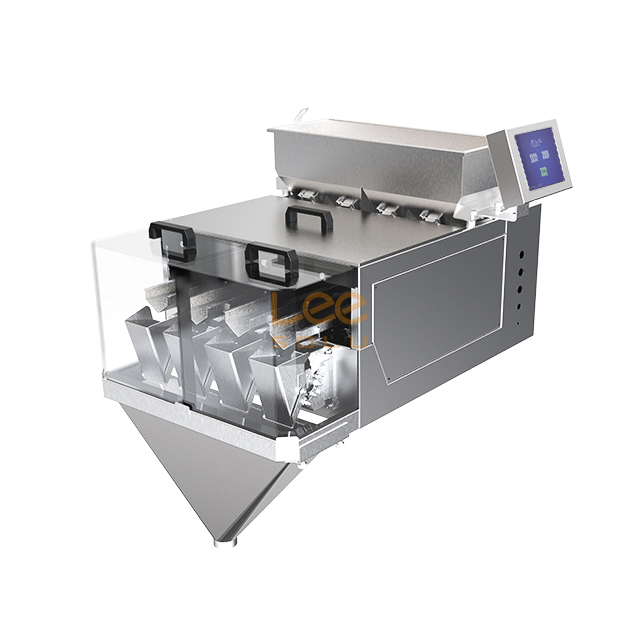
Gravimetrische Präzision: Linearwaagen nutzen einen zweistufigen Vibrationszuführungsprozess (grob und fein) gepaart mit Dehnungsmessstreifen-Wägezellen, um vor der Entladung präzise Zielgewichte zu erreichen.
Materialabhängigkeit: Die Systemkonfiguration muss basierend auf dem Materialverhalten stark geändert werden. Eine lineare Waage für Granulat ist auf Standard-Vibrationspfannen angewiesen, während Pulveranwendungen Staubeinschlüsse und spezielle Fließhilfsmittel erfordern, um Brückenbildung zu verhindern.
Architektonische Kompromisse: Geradlinige Waagen sind zwar äußerst wirtschaftlich und ideal für zerbrechliche, unregelmäßig geformte oder einheitliche Produkte, bieten jedoch im Vergleich zu kreisförmigen Mehrkopfwaagen (Kombinationswaagen) typischerweise geringere Durchsatzgeschwindigkeiten.
Integrationsrisiken: Eine genaue Messung ist stark anfällig für Umweltfaktoren; Für eine erfolgreiche Implementierung müssen externe Anlagenvibrationen gemindert, der Luftstrom gesteuert und strenge Kalibrierungsprotokolle sichergestellt werden.
Die Kernmechanik: Wie eine Linearwaage funktioniert
Um die Zuverlässigkeit von Geräten bewerten zu können, müssen Ingenieurteams zunächst die sequentielle Mechanik verstehen. Sie müssen genau wissen, wie Schüttgut isoliert, gemessen und verifiziert wird. Eine lineare Waage ist auf synchronisierte Komponenten angewiesen, um Zielgewichte zu erreichen. Jede Phase des Zyklus wirkt sich direkt auf die endgültige Genauigkeit der Verpackung aus. Wir schauen uns den genauen Weg an, den das Material vom Eintritt in das System bis zum Fall in den Verpackungsbehälter nimmt.
Masseneinspeisung und Produktverteilung
Das Material gelangt durch den oberen Schütttrichter in das System. Es ist zwingend erforderlich, in diesem Trichter eine konstante Förderhöhe aufrechtzuerhalten. Unregelmäßiges Materialvolumen führt zu ungleichmäßigem Druck auf die unteren Zuführmechanismen. Diese Druckschwankungen führen zu unvorhersehbaren Durchflussraten über die Vibrationspfannen. Bediener installieren häufig Füllstandssensoren im Schüttgutbehälter. Diese Sensoren veranlassen vorgeschaltete Förderer, den Trichter automatisch wieder aufzufüllen und so die Förderhöhe innerhalb eines engen Toleranzfensters zu halten.
Materialübergänge vom Schüttguttrichter zu den Vibrationsförderrinnen. Diese Pfannen nutzen elektromagnetische Antriebe, um das Produkt vorwärts zu bewegen. Das System verwendet einen zweistufigen Vorschubansatz, um Geschwindigkeit und Präzision in Einklang zu bringen.
Grobvorschub (Massengut): Die Vibrationspfannen arbeiten mit hoher Amplitude. Sie befördern den Großteil des Zielgewichts schnell in den Wiegebehälter. In dieser Phase werden typischerweise 80 bis 90 Prozent der gesamten erforderlichen Masse verarbeitet. Geschwindigkeit ist hier das oberste Ziel. Die elektromagnetischen Spulen pulsieren stark und schleudern das Produkt in einem kontinuierlichen Strom vorwärts.
Feinvorschub (Dribble): Die Vibrationsamplitude nimmt deutlich ab, wenn sich das Gewicht dem Ziel nähert. Die Pfannen werden langsamer, um einzelne Granulatkörner oder kleine Pulvermengen fallen zu lassen. Dadurch wird ein Überschießen des Zielgewichts verhindert. Präzision bestimmt diese letzte Phase. Das Steuersystem überwacht die Leistung der Wägezelle und unterbricht die Stromversorgung des Vibrationsantriebs in der Millisekunde, in der das Ziel erreicht ist.
Wiegetrichter, Wiegezellenintegration und Gewichtszunahmedosierung
Linearwaagen arbeiten nach dem gravimetrischen Gewichtszunahmeprinzip. Sie messen die Massenansammlung direkt im Wägebehälter. Dies steht im Gegensatz zu Gewichtsverlustsystemen, die das Material messen, das eine kontinuierliche Zuführung verlässt.
Die Grundlage dieser Messung bilden DMS-Wägezellen. Diese Sensoren wandeln die mechanische Kraft des Materials in ein elektrisches Signal um. Wenn Material den Trichter füllt, verformt sich das Metallgehäuse der Wägezelle leicht. Diese Verformung verändert den elektrischen Widerstand innerhalb der internen Wheatstone-Brückenschaltung. Die Widerstandsänderung verändert die Ausgangsspannung, die direkt mit der Masse des Produkts korreliert.
Die SPS sendet eine Erregerspannung an die Wägezelle. Wenn sich der Dehnungsmessstreifen verformt, gibt er ein Millivolt-Signal proportional zum Gewicht zurück. Hier sind abgeschirmte Kabel zwingend erforderlich, um zu verhindern, dass elektromagnetische Störungen durch nahegelegene Motoren dieses Niederspannungssignal verfälschen. Die Wägezelle übermittelt diese Gewichtsdaten kontinuierlich an das Steuerungssystem. Diese Echtzeitmessung ist während der Tröpfchenzufuhrphase äußerst wichtig. Das System muss genau wissen, wann die Vibrationszufuhr unterbrochen werden muss. Hochwertige Wägezellen liefern hochauflösende Rückmeldungen, die oft bis auf Bruchteile eines Gramms messen.
Die Einschwingzeit stellt eine in den Zyklus eingebaute Verzögerung im Mikrosekundenbereich dar. Nachdem das Endprodukt heruntergefallen ist, benötigt die Wägezelle einen kurzen Moment, um sich zu stabilisieren. Durch die mechanische Vibration des fallenden Produkts springt das Wägezellensignal. Das System muss warten, bis dieses Signal abflacht. Es muss einen genauen Messwert registrieren, bevor das Signal zum Öffnen des Entladetors gesendet wird. Eine unzureichende Einschwingzeit führt zu unregelmäßigen Gewichtsaufzeichnungen und inkonsistenten Paketgewichten.
Kontrollsysteme und Zielgewichtsüberprüfung
Ein integrierter speicherprogrammierbarer Controller verwaltet den gesamten Betrieb. Die SPS verarbeitet die Echtzeit-Wägezellendaten kontinuierlich. Es vergleicht eingehende elektrische Signale mit voreingestellten Zielgewichten. Es überwacht auch die vom Bediener definierten akzeptablen Toleranzbänder. Wenn ein Gewicht außerhalb der akzeptablen Ober- oder Untergrenzen liegt, kann die SPS die Charge als Ablehnung markieren.
Automatisches Tarieren und Kalibrieren sind nicht verhandelbare Funktionen. Die SPS muss Materialansammlungen an den Trichterwänden berücksichtigen. Über mehrere Zyklen sammeln sich Staub, Öle und klebrige Rückstände an. Das System setzt den Nullpunkt zwischen den Tropfen automatisch zurück. Dadurch wird sichergestellt, dass die Wägezelle nur das neue Produkt misst, das in den Eimer gelangt. Ohne automatische Tarierung würde der angesammelte Rückstand den Gewichtswert künstlich erhöhen, was zu einer Unterfüllung der Pakete führen würde.
Granulat vs. Pulver: Unterschiede bei der Materialhandhabung
Eine Standardwaage kann nicht alle Schüttgüter gleichermaßen verarbeiten. Die physikalischen Eigenschaften des Produkts bestimmen die mechanische Konfiguration. Sie müssen die Ausrüstung an die Fließeigenschaften Ihres spezifischen Materials anpassen. Granulat und Pulver verhalten sich unter Vibration und Schwerkraft völlig unterschiedlich.
Konfigurieren einer Granulat-Linearwaage für gleichmäßige und unregelmäßige Formen
Gleichmäßige, frei fließende Materialien wie Reis, Samen und Kunststoffpellets bewegen sich vorhersehbar. Sie erfordern standardmäßige flache Vibrationspfannen. Die Grob- und Feinförderzyklen arbeiten effizient und ohne aufwändige Fließhilfen. Eine spezielle Granulat-Linearwaage verarbeitet diese Produkte mit hoher Wiederholgenauigkeit. Der Schüttwinkel dieser Materialien ist niedrig, was bedeutet, dass sie sich leicht abflachen lassen und reibungslos vom Ende der Pfanne abfließen.
Unregelmäßig geformte Produkte stellen unterschiedliche Herausforderungen dar. Klumpige Lebensmittel, bestimmte Kunststoffzusätze und große Zuschlagstoffe verstopfen oft in volumetrischen Bechern. Für diese Artikel eignen sich vor allem geradlinige Waagen. Durch die offenen Vibrationspfannen können sich unregelmäßige Formen entwirren und ungehindert in den Wiegebehälter fließen. Sie müssen sich keine Sorgen machen, dass das Produkt in einer Schneckenschnecke zerdrückt oder in einer Zellenradschleuse verklemmt wird.
Oberflächenbehandlungen verhindern, dass klebriges oder feuchtes Granulat an der Ausrüstung haftet. Ingenieure verwenden genoppte oder strukturierte Pfannen und Trichter. Dadurch verringert sich die Kontaktfläche zwischen Produkt und Metall. Weniger Kontaktfläche bedeutet weniger Reibung und Adhäsion. Bei stark kohäsiven Produkten wie Gummibonbons oder mariniertem Fleisch sorgen Teflonbeschichtungen für eine zusätzliche Gleitschicht.
Auch bei körnigen Produkten spielt die Austragsgeschwindigkeit eine Rolle. Granulatwaagen verwenden steilere Austragsrutschen. Dadurch bleibt die Schwungkraft des Produkts erhalten, während es in den Verpackungsbehälter fällt. Eine schnelle Entleerung verhindert Engpässe und hält die Produktionslinie am Laufen. Wenn der Rutschenwinkel zu flach ist, schleppt das Produkt, was die Zykluszeit verlängert und möglicherweise dazu führt, dass der nächste Tropfen mit der Hinterkante des vorherigen Tropfens kollidiert.
Geeignet für Mehl, Pulver und Halbpulver
Pulver, Mehle und Halbpulver bringen komplexe Herausforderungen in Bezug auf die Fließfähigkeit mit sich. Unter Druck und Vibration verhalten sie sich unterschiedlich. Die Belüftung führt dazu, dass Pulver unkontrolliert ausgeschwemmt wird. Wenn Luft zwischen Pulverpartikeln eingeschlossen wird, verhält sich das Material wie eine Flüssigkeit und strömt aus dem Trichter. Umgekehrt fließen Rattenlöcher und brückenbildendes Blockmaterial vollständig in den Schüttgutbehälter. Das Pulver verdichtet sich durch sein Eigengewicht und bildet einen festen Bogen über der Austragsöffnung.
Bei Pulveranwendungen ist eine Staubkontrolle zwingend erforderlich. In der Luft befindliche Partikel stellen eine große Gefahr für mechanische Komponenten und das Anlagenpersonal dar. Sie müssen geschlossene Wiegebehälter und Staubabsaugöffnungen verwenden. Versiegelte Wägezellengehäuse verhindern, dass eindringende Partikel empfindliche Elektronik zerstören. Staubansammlungen auf dem Biegeelement der Wägezelle verändern deren mechanische Eigenschaften und beeinträchtigen die Messgenauigkeit.
Rühr- und Fließhilfen drücken nicht frei fließende Pulver in die Vibrationspfannen. Mechanische Rührwerke brechen Brücken im Schüttgutbehälter auf. Rotierende Messer halten das Pulver in Bewegung und verhindern eine Verdichtung. Durch die Schneckenunterstützung werden kohäsive Pulver gleichmäßig gefördert. Vibration allein reicht bei hartnäckigen Pulvern selten aus. In einigen Fällen injizieren pneumatische Fluidisierungspads Niederdruckluft in den Trichter, um das Pulver belüftet und fließen zu lassen.
Materialeigenschaft
Granulatkonfiguration
Pulverkonfiguration
Pfannendesign
Flach oder V-förmig, oben offen
Geschlossene röhrenförmige oder abgedeckte Pfannen
Steiler Winkel mit pneumatischen Klopfern zum Entfernen von Rückständen
Wägezellenschutz
Standard-IP65-Gehäuse
Hermetisch dichte Überdruckgehäuse
Bewertung einer automatischen linearen Waage für Ihre Linie
Sie müssen lineare Waagen mit alternativen Dosiertechnologien vergleichen. Dies bestimmt die höchste Kapitalrendite für Ihre spezifischen Produktionsparameter. Eine automatische Linearwaage bietet deutliche Vorteile, weist jedoch auch betriebliche Grenzen auf. Sie müssen die Fähigkeiten der Maschine an Ihren Zieldurchsatz, Ihre Genauigkeitsanforderungen und Produkteigenschaften anpassen.
Kompromisse zwischen Durchsatzkapazität und Genauigkeit
Geradlinige Skalen sind grundsätzlich langsamer als Kombinationsskalen. Diese Geschwindigkeitsbegrenzung ergibt sich aus der linearen Abhängigkeit vom Grob- und Tropfförderzyklus. Jeder Wiegebehälter muss vor dem Entladen seinen Füllzyklus abschließen. Die physikalische Zeit, die der Feinvorschub benötigt, um das exakte Ziel zu erreichen, lässt sich nicht umgehen. Wenn Sie den Grobvorschub zu stark beschleunigen, besteht die Gefahr, dass Sie über das Ziel hinausschießen, bevor das System reagieren kann.
Kapazitätsbenchmarks variieren stark je nach Konfiguration. Sie müssen Systeme bewerten, die für bestimmte Leistungen ausgelegt sind. Eine einspurige Maschine kann 10 bis 15 Tropfen pro Minute verarbeiten. Mit einem vierspurigen System können 40 bis 60 Tropfen pro Minute erreicht werden. Die Gesamtkapazität reicht von 1 bis 1.000 Kilogramm pro Stunde. Dies hängt stark von der Anzahl der Bahnen, der Materialdichte und der angestrebten Chargengröße ab. Fragen Sie bei der Bewertung der Kapazität immer den Hersteller nach den Zykluszeiten, die auf Ihrem spezifischen Produkt basieren, und nicht nur auf Wasser oder frei fließenden Sand.
Mehrkomponenten-Mischung und Rezept-Batchierung
Mehrspurige Systeme zeichnen sich beim Wiegen von Rezepturen aus. Sie können als Mehrkomponenten-Pulver- oder Granulatmischer fungieren. Sie können einzelne Spuren völlig unterschiedlichen Zutaten zuordnen. Dies ist äußerst effektiv beim Mischen von Grundpulvern mit körnigen Zusatzstoffen, wie zum Beispiel beim Hinzufügen von Trockenfrüchten zu einer Getreidebasis oder beim Mischen verschiedener Kunststoffharze.
Das Steuerungssystem verwaltet exakte Verhältnisse für die Chargendosierung. Es weist jede Spur an, einen bestimmten Prozentsatz des Gesamtrezepts abzuwiegen. Alle Bahnen entleeren dann gleichzeitig in einen einzigen Chargenabwurf. Dadurch entfällt die Notwendigkeit einer nachgeschalteten sekundären Mischausrüstung. Es stellt außerdem sicher, dass jede einzelne Packung das genaue Verhältnis der Zutaten enthält, und verhindert so Absetzen und Entmischungen, die in großen Mischern auftreten.
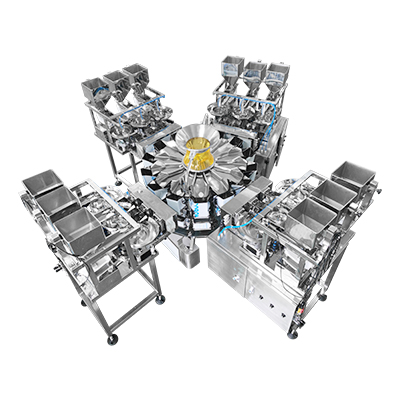
Linearwaagen vs. Mehrkopfwaagen (Kombination).
Betriebsbedingte Unterschiede bestimmen die Wahl zwischen diesen beiden Systemen. Ein lineares System verwendet eine lineare Akkumulationsmethode. Es füllt einen Eimer, bis das Zielgewicht erreicht ist. Eine kreisförmige Mehrkopfwaage verwendet ein algorithmisches Kombinationsverfahren. Es füllt viele Eimer mit Teilgewichten. Der Computer berechnet dann, welche Eimerkombination dem Zielgewicht entspricht und entlädt sie gemeinsam.
Kosten und Komplexität sprechen stark für den geradlinigen Ansatz. Linearsysteme sind günstiger in der Anschaffung und einfacher zu warten. Sie erfordern weniger Wägezellen, weniger Motoren und eine einfachere Programmierung. Sie eignen sich auch ideal für zerbrechliche Produkte. Eine lineare Waage lässt das Produkt seltener fallen als ein Mehrkopfsystem. Das Produkt bewegt sich von der Pfanne zum Wiegebehälter und zur Verpackung. Bei Mehrkopfsystemen sind häufig Zwischentrichter vorgesehen, was die Fallhöhe erhöht und das Risiko eines Produktbruchs erhöht.
Volumetrische Dosierung vs. gravimetrisches Wägen
Dichteschwankungen bestimmen die Wahl zwischen Volumen- und Massenmessung. Volumetrische Becherfüller und Schnecken messen ein bestimmtes Raumvolumen. Sie gehen davon aus, dass ein bestimmtes Volumen immer einem bestimmten Gewicht entspricht. Gravimetrische Waagen messen mithilfe von Wägezellen die tatsächliche Masse, unabhängig vom Volumen, das das Material einnimmt.
Bei schwankender Schüttdichte ist eine gravimetrische Wägung zwingend erforderlich. Nimmt ein Pulver Feuchtigkeit aus der Umgebungsluft auf, verändert sich seine Dichte. Schneckenfüller sind auf eine konstante Anzahl von Umdrehungen angewiesen, um ein bestimmtes Volumen abzugeben. Wenn die Pulverdichte um 10 Prozent sinkt, sinkt das Endgewicht der Packung um 10 Prozent, obwohl sich die Schnecke genau gleich oft dreht. Gravimetrische Systeme ignorieren das Volumen vollständig. Sie füttern so lange, bis die Masse stimmt. Die Wägezelle misst die tatsächliche Masse und stellt so sicher, dass das Gewicht unabhängig von Dichteschwankungen konstant bleibt. Dies verhindert kostspielige Produktverluste, wenn das Produkt dicht ist, und verhindert eine Unterfüllung, wenn das Produkt belüftet wird.
Besonderheit
Linearwaage
Mehrkopfwaage
Volumetrischer Füllstoff
Messprinzip
Gravimetrisch (Masse)
Gravimetrisch (Masse)
Volumetrisch (Raum)
Durchsatzgeschwindigkeit
Niedrig bis mittel
Hoch bis sehr hoch
Mittel bis Hoch
Genauigkeit
Hoch
Sehr hoch
Niedrig (wenn die Dichte variiert)
Idealer Produkttyp
Granulat, Pulver, zerbrechlich
Snacks, Hardware, High-Speed
Pulver mit konstanter Dichte
Wartungskomplexität
Niedrig
Hoch
Niedrig
Umsetzungsrealitäten und Risikominderung
Der Einsatz eines Wägesystems in einer aktiven Fabrikhalle deckt verborgene betriebliche Herausforderungen auf. Theoretische Genauigkeit in einem Labor lässt sich nicht immer auf die Produktionslinie übertragen. Operationelle Risiken gefährden täglich die Messgenauigkeit. Sie müssen Umgebungsfaktoren und Wartungsprotokolle berücksichtigen, um eine langfristige Zuverlässigkeit sicherzustellen.
Umwelteingriffe
Strukturelle Vibrationen zerstören die Genauigkeit der Wägezelle. In der Nähe befindliche schwere Maschinen, Stanzpressen und Gabelstapler senden Schockwellen durch den Betonboden. Diese Vibrationen wandern über den Maschinenrahmen hinauf und in die Wägezelle. Die Wägezelle interpretiert diese mechanische Schwingung als Gewicht. Dies führt zu Wägezellengeräuschen. Die SPS interpretiert dieses Geräusch als falsche Gewichtsmesswerte, was zu fehlerhafter Dosierung und abgelehnten Chargen führt.
Die Schwingungsisolierung ist von entscheidender Bedeutung. Sie müssen die Wägeausrüstung auf unabhängigen Montagerahmen installieren. Schrauben Sie die Waage nicht an dasselbe Zwischengeschoss, auf dem schwere Vibrationsförderer oder große Motoren angebracht sind. Verwenden Sie robuste Isolierpolster unter den Maschinenfüßen, um Bodenfrequenzen zu dämpfen. Neoprenpolster wirken bei hochfrequenten Vibrationen, während Federisolatoren niederfrequente Stöße bewältigen.
Auch Luftstrom- und HVAC-Systeme stören Messungen. Starke Luftströmungen üben einen nach unten gerichteten Druck auf die Wiegetrichter aus. Dadurch wird das registrierte Gewicht von Leichtpulvern künstlich erhöht. Die Wägezelle kann nicht zwischen Produktmasse und Winddruck unterscheiden. Wenn eine HVAC-Entlüftung über der Decke direkt auf die Waage bläst, führt das System ständig zu einer Unterfüllung der Pakete. Um den Wägebereich herum müssen Sie Windschutze anbringen. Richten Sie die HVAC-Lüftungsöffnungen vom Gerät weg. Stellen Sie sicher, dass Staubabsaugsysteme keinen Unterdruck auf den Wiegebehälter erzeugen, der auch die Gewichtsanzeige verfälscht.
Reinigung, Umrüstung und Kreuzkontamination
Das Sanitärdesign reduziert den Betriebsaufwand. Häufige Produktwechsel erfordern eine gründliche Reinigung, um Kreuzkontaminationen zu verhindern. Dies gilt insbesondere für die Verarbeitung allergenempfindlicher Lebensmittel oder die Dosierung von Chemikalien. Wenn Sie ein Erdnussprodukt verwenden und dann auf ein baumnussfreies Produkt umsteigen, muss die Maschine vollständig desinfiziert werden.
Bewerten Sie die Ausrüstung für die werkzeuglose Entfernung von Trichtern und Pfannen. Bediener sollten in der Lage sein, die produktberührenden Teile von Hand ohne Schraubenschlüssel oder Schraubendreher zu demontieren. Dies beschleunigt den Umrüstvorgang und reduziert Ausfallzeiten. Bei der Demontage der Maschine müssen Bediener empfindliche Komponenten wie Wiegebehälter auf spezielle Waschwagen stellen. Wenn eine Schaufel fallen gelassen wird, können sich die Montagehalterungen verbiegen, wodurch die Schaufel beim Wiederzusammenbau falsch auf der Wägezelle ausgerichtet wird. Diese mechanische Bindung führt zu schwerwiegenden Wägefehlern. Abwaschverfahren müssen schnell und effektiv sein. Suchen Sie nach Gehäusen mit Schutzart IP65, IP67 oder IP69K. Diese Bewertungen stellen sicher, dass die Elektronik während der Reinigungsschichten Hochdruckwasserstrahlen und aggressiven chemischen Desinfektionsmitteln standhält. Abgeschrägte Flächen am Maschinenrahmen verhindern Wasseransammlungen und Bakterienwachstum.
Abschluss
Führen Sie eine umfassende Schüttdichteanalyse aller Rohstoffe durch, um festzustellen, ob Sie flache Standardpfannen, genoppte Oberflächen oder mechanische Schneckenunterstützungen benötigen.
Messen Sie die Bodenvibrationen in der Umgebung Ihres geplanten Installationsbereichs mithilfe eines Beschleunigungsmessers, um die richtigen Neopren- oder Federisolationshalterungen festzulegen.
Überprüfen Sie die HVAC-Luftströmungsmuster und Staubabsaugvakuumdrücke Ihrer Einrichtung, um sicherzustellen, dass Windschutze in Ihren endgültigen Gerätespezifikationen enthalten sind.
Geben Sie eine werkzeuglose Trichterentfernung und IP67-zertifizierte Gehäuse an, um Ausfallzeiten während obligatorischer Hygiene- und Produktwechselschichten zu minimieren.
FAQ
F: Was führt dazu, dass eine lineare Waage ständig über das Zielgewicht hinausschießt?
A: Ein Überschwingen ist in der Regel auf eine falsche Einstellung des Feinvorschubs zurückzuführen. Wenn die Vibrationspfanne nicht früh genug abbremst, fällt überschüssiges Produkt in den Eimer, bevor die Wägezelle die Unterbrechung registriert. Durch Anpassen des Grob-Fein-Übergangspunkts in der SPS wird dieses Problem behoben. Sie müssen dem System genügend Zeit geben, auf die letzte Tropfenzufuhr zu reagieren.
F: Kann ich sowohl Pulver als auch großes Granulat auf derselben Maschine verarbeiten?
A: Es ist physikalisch möglich, aber höchst ineffizient. Pulver erfordern geschlossene Trichter, mechanische Rührwerke und Staubabsaugung. Große Körnchen benötigen offene Pfannen, um ein Verklemmen zu verhindern. Der Austausch dieser Kontaktteile erfordert erhebliche Ausfallzeiten. Für sehr unterschiedliche Materialprofile werden spezielle Maschinen dringend empfohlen, um die Produktionseffizienz aufrechtzuerhalten.
F: Wie oft sollten wir die Wägezellen kalibrieren?
A: Sie sollten zwischen jedem Zyklus automatisch eine Nulltara durchführen, um die Ansammlung von Rückständen zu berücksichtigen. Die formelle statische Kalibrierung mit zertifizierten Testgewichten sollte wöchentlich oder zweiwöchentlich erfolgen. Dies hängt von den Compliance-Anforderungen Ihrer Einrichtung, dem Schichtvolumen und der Stärke der Bodenvibrationen ab, die auf die Maschine einwirken.
F: Warum schwankt das Gewicht, wenn der Gabelstapler vorbeifährt?
A: Wägezellen sind hochempfindliche Dehnungsmessstreifen. Bodenvibrationen von schwerem Gerät werden durch den Maschinenrahmen nach oben übertragen und führen zu einer leichten Verformung der Wägezellenbiegung. Das System registriert diese mechanische Bewegung als Fehlgewicht. Durch die Installation robuster Schwingungsisolationspads unter dem Maschinenrahmen werden diese Störungen gemildert.
F: Was ist der Vorteil von Noppenpfannen?
A: Pfannen mit Noppen oder Struktur verringern die Kontaktfläche zwischen Metall und Produkt. Dadurch wird verhindert, dass klebriges, feuchtes oder statisch aufgeladenes Granulat an den Futterschalen haften bleibt. Es gewährleistet eine konstante Durchflussrate in den Wiegebehälter und verhindert Materialansammlungen, die die Dosiergenauigkeit beeinträchtigen.
Die automatisierte Netzverpackung verlängert die Haltbarkeit der Produkte, indem sie für eine lebenswichtige Luftzirkulation sorgt. Die Aufrüstung Ihrer Linie senkt die Arbeitskosten, verhindert Produktverluste und maximiert die Tagesleistung.
Staubkontrollierte Pulverfüller nutzen Vakuumabsaugung und servoangetriebene Schnecken zum Verpacken feiner Materialien. Diese automatisierten Systeme verhindern Verschwendung, sorgen für Sicherheit und maximieren den ROI.
Horizontale Verpackungsmaschinen nutzen die seitliche Bewegung, um Feststoffe, Pulver und Flüssigkeiten sicher zu verpacken. Diese Systeme gewährleisten auslaufsichere Dichtungen, senken die Arbeitskosten und maximieren Ihren ROI.
Es handelt sich um ein High-Tech-Unternehmen, das sich auf Forschung und Entwicklung, Design und unabhängige Herstellung von Verpackungs-, Förder-, Gewichtserkennungs-, Wiege- und Abfüllgeräten spezialisiert hat.