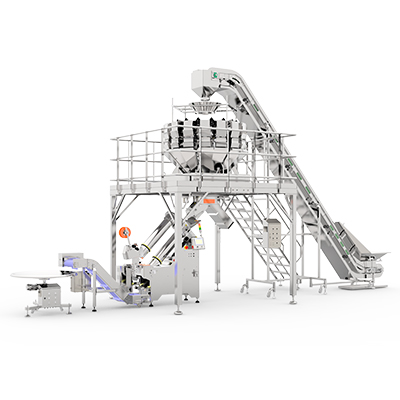
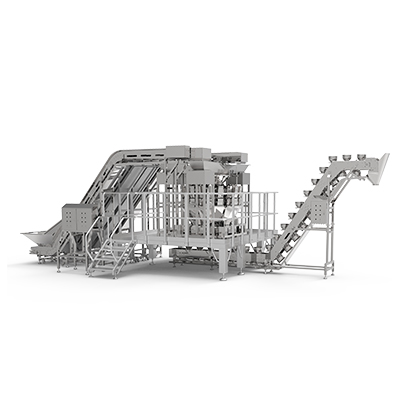
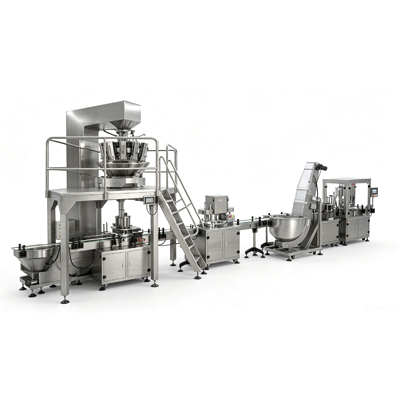
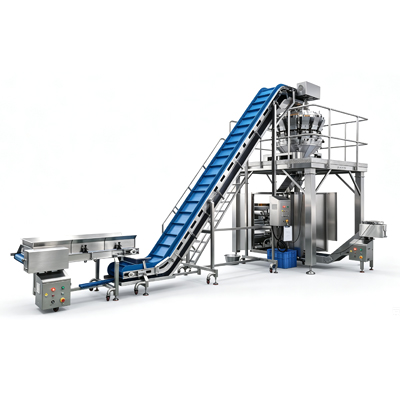
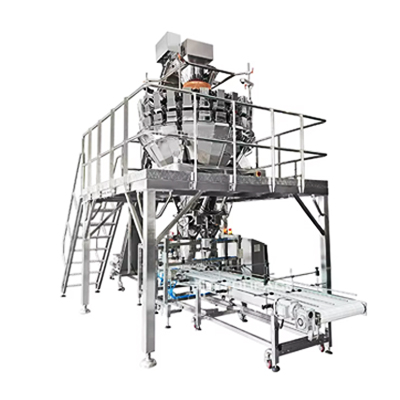
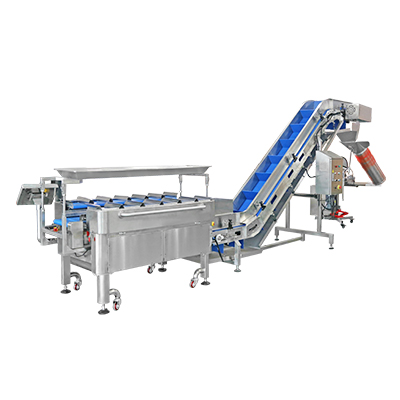
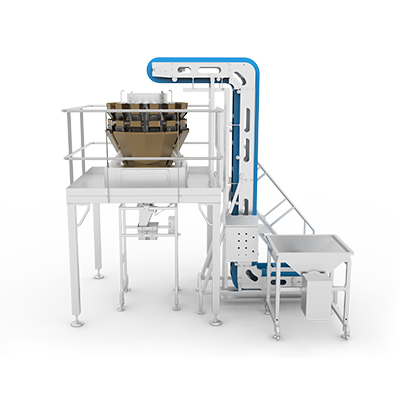
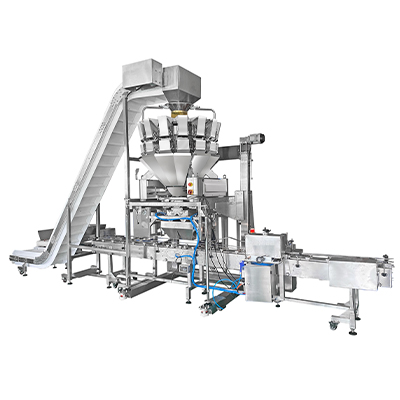
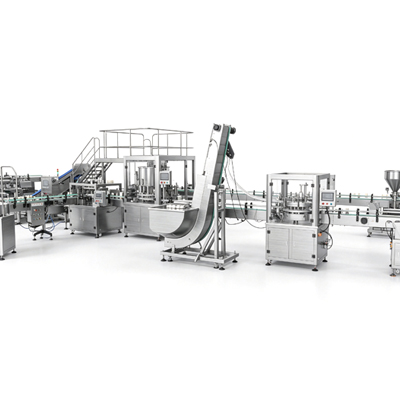
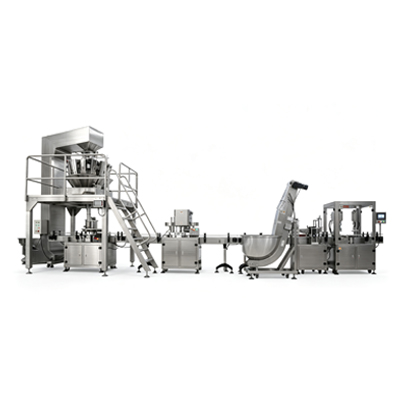
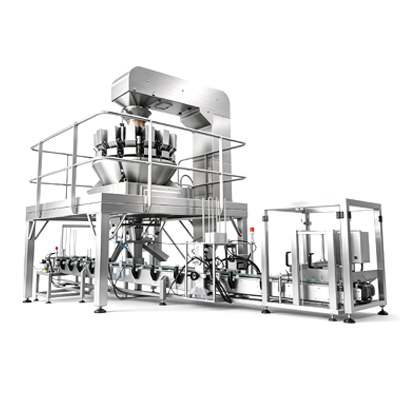
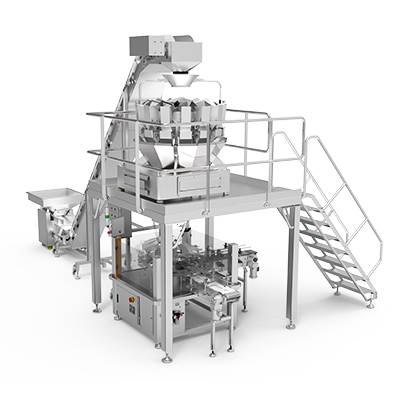
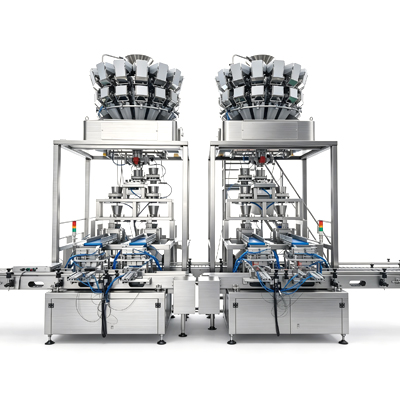
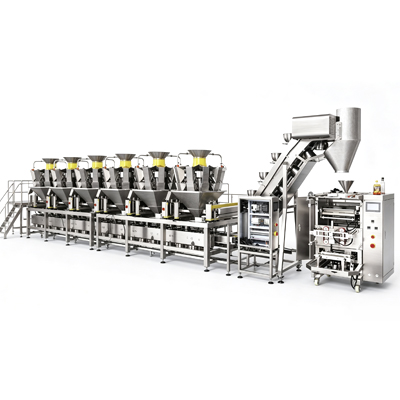
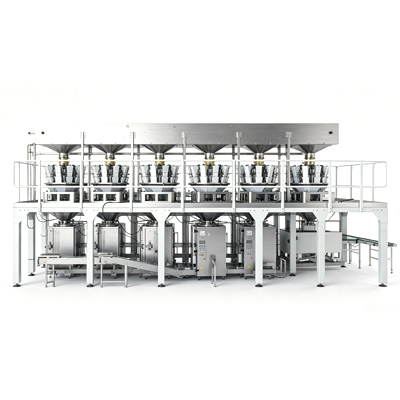
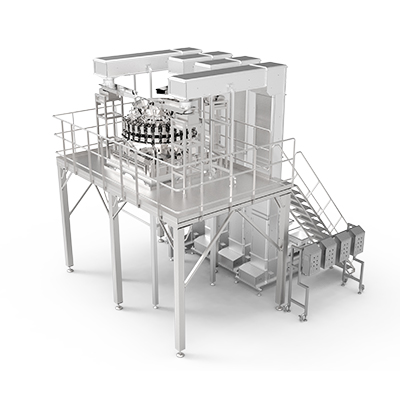
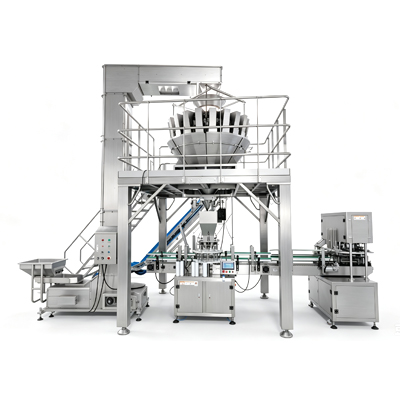
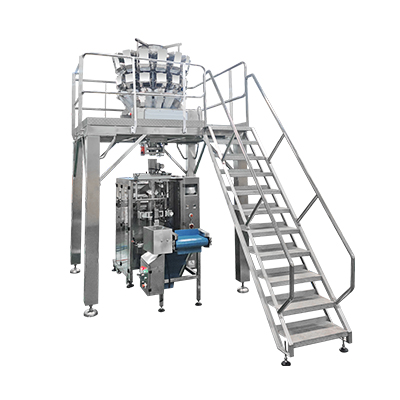
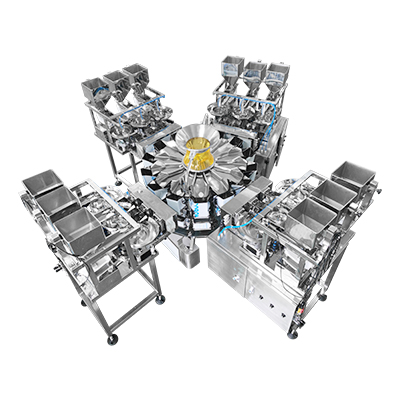
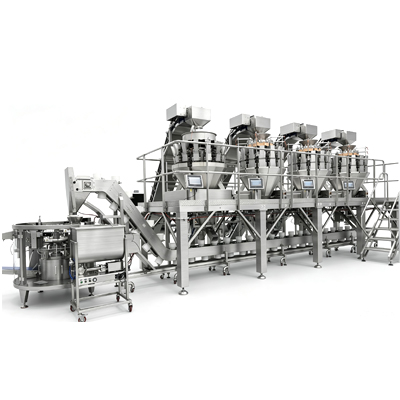
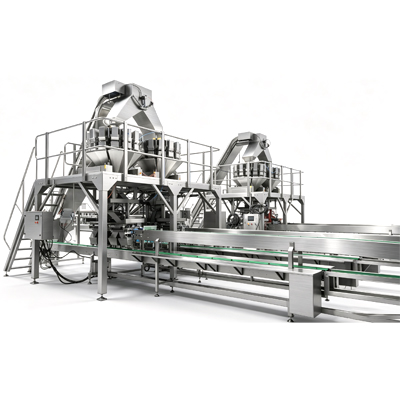
Betriebsleiter, Verpackungsingenieure und Beschaffungsleiter stehen ständig unter starkem Druck, ihre Produktionslinien zu automatisieren. Manuelle und halbautomatische Absackmethoden führen bei steigenden Produktionsanforderungen zu erheblichen Engpässen beim Durchsatz. Eine erfolgreiche Skalierung des Betriebs erfordert den sofortigen Übergang zu vollständig automatisierten Industrielösungen. Allerdings führt die Auswahl der falschen Ausrüstung oft zu übermäßigem Folienabfall, unzumutbaren Produktionsausfällen und einer beeinträchtigten Siegelintegrität. Aufgrund dieser betrieblichen Realität ist eine gründliche technische Bewertung vor jedem Kauf von entscheidender Bedeutung.
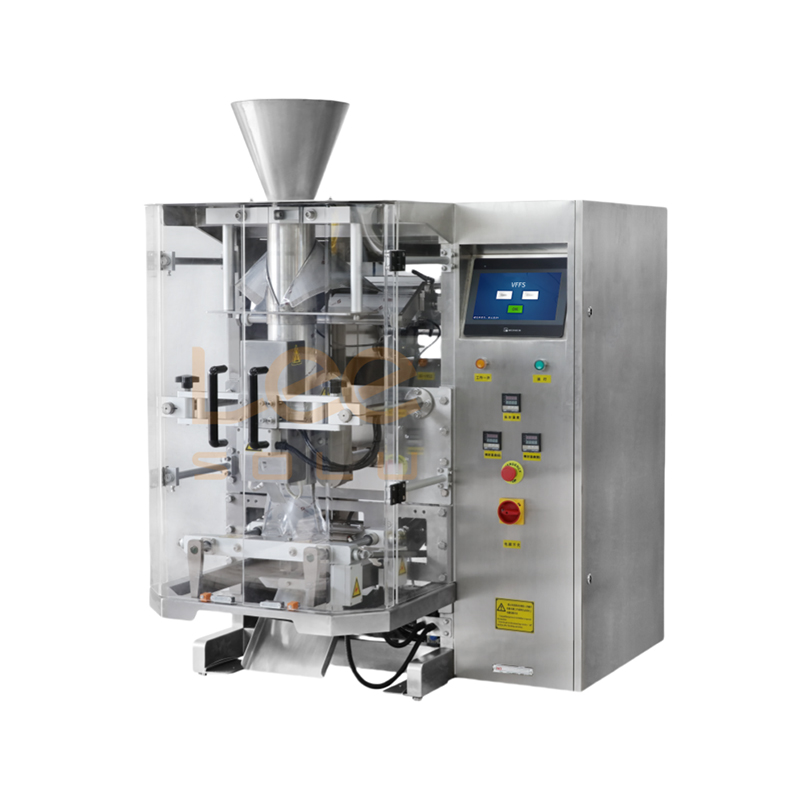
Wir bieten einen objektiven, technisch fundierten Rahmen für die Bewertung einer vertikalen Schlauchbeutelmaschine . Sie erfahren, wie Sie Anlagengegebenheiten und Produkteigenschaften direkt an Maschinenspezifikationen anpassen. Wir führen Sie auch durch die kritischen Implementierungsanforderungen, die für eine nahtlose Integration der Verpackungslinie erforderlich sind. Das Verständnis dieser mechanischen und systemischen Variablen schützt Ihre Kapitalinvestition. Es stellt sicher, dass Ihre Anlage maximale Verpackungseffizienz und minimalen Materialabfall erreicht.
Wichtige Erkenntnisse
VFFS-Maschinen vereinen das Formen, Befüllen und Verschließen in einer einzigen automatisierten vertikalen Stellfläche, wodurch die manuelle Arbeit erheblich reduziert und die Beutel pro Minute (BPM) gesteigert werden.
Bei der Evaluierung einer VFFS-Lösung ist es erforderlich, die Durchsatzgeschwindigkeit mit der Materialkompatibilität in Einklang zu bringen und insbesondere die Siegelbackentechnologie an die gewählte Verpackungsfolie anzupassen.
Die Gesamtbetriebskosten (TCO) gehen über die anfänglichen Investitionsausgaben hinaus; Bei der Käuferbewertung müssen Umrüstzeiten, Wartungsverfügbarkeit und Einhaltung der Hygienevorschriften (z. B. Reinigungsbewertungen) berücksichtigt werden.
Für eine erfolgreiche Implementierung ist vor der Installation eine Bewertung der Anlageninfrastruktur (Druckluft, Strom, Deckenhöhe) und die Festlegung grundlegender Kennzahlen zur Gesamtanlageneffektivität (Overall Equipment Effectiveness, OEE) erforderlich.
Die technische Mechanik: Wie eine vertikale Schlauchbeutelmaschine funktioniert
Um technische Autorität zu erlangen, muss man die Kernmechanismen hinter diesen Systemen verstehen. Wir müssen kontinuierliche und intermittierende Bewegungsvorgänge objektiv aufschlüsseln. Intermittierende Bewegungssysteme halten die Verpackungsfolie während der Siegelphase an. Kontinuierliche Bewegungssysteme halten die Folie ständig in Bewegung, während die Siegelbacken mitfahren. Hochgeschwindigkeitsanwendungen erfordern typischerweise kontinuierliche Bewegungsarchitekturen. Unabhängig von der Bewegungsart führt jede Maschine eine Abfolge hochsynchronisierter physikalischer Vorgänge aus.
Filmabwicklung und Web-Tracking
Der Vorgang beginnt an der Rückseite der Maschine. Eine motorisierte Spindel hält eine große Rolle Verpackungsfolie. Während die Maschine den Film zieht, läuft dieser durch eine Reihe von Spannungskontrollrollen. Wir nennen dies die Tänzerarmbaugruppe. Dieser Mechanismus sorgt für eine gleichmäßige Spannung über die gesamte Bahn. Die richtige Spannung verhindert, dass die Folie reißt oder durchhängt. Dabei spielen automatisierte Bahnkantenführungen eine entscheidende Rolle. Optische Sensoren überwachen die Folienkante. Wenn der Film seitlich abdriftet, verschiebt sich der Schlitten physisch, um ihn neu auszurichten. Diese Präzision verhindert massive Materialverschwendung und sorgt für gleichmäßige Beutelabmessungen.
Umformrohrmechanik
Die flache Folienbahn bewegt sich nach oben und über den Formkragen. Diese Metallschulter formt die flache Folie zu einem durchgehenden vertikalen Schlauch. Die Geometrie des Formkragens muss genau zu den Abmessungen Ihrer Tasche passen. Ingenieure bearbeiten diese Manschetten mit extremen Toleranzen. Ein schlecht gestalteter Kragen führt zu Reibung und Falten in der Folie. Falten führen unweigerlich zu Mikrolecks in der Endverpackung. Sie müssen für jede unterschiedliche Beutelbreite, die Ihre Anlage produziert, maßgeschneiderte Formrohre erwerben.
Vertikale und horizontale Abdichtung
Sobald sich die Folie um das Rohr wickelt, übernehmen die Versiegelungsmechanismen die Funktion. Durch die vertikale Versiegelung entsteht die hintere Naht des Beutels. Die horizontalen Backen sorgen gleichzeitig für die obere Versiegelung des fertigen Beutels und die untere Versiegelung des nächsten Beutels. Sie müssen die Siegeltechnik auf Ihr spezifisches Verpackungsmaterial abstimmen.
Konstante Heißsiegelung: Diese Methode eignet sich am besten für mehrschichtige laminierte Folien. Die Siegelbacken halten eine konstante, hohe Temperatur aufrecht. Sie pressen die Folienschichten zusammen und schmelzen so die innere Versiegelungsschicht.
Impulsversiegelung: Einschichtige Polyethylenfolien (PE) schmelzen bei konstanter Hitze zu leicht. Die Impulsversiegelung löst dieses Problem. Ein Spezialdraht erhitzt sich für den Bruchteil einer Sekunde schnell. Es folgt sofort eine spezielle Abkühlphase, während die Backen geschlossen bleiben. Dadurch wird die Versiegelung fixiert, ohne dass der Kunststoff verbrennt.
Der Backendruck, die Verweildauer der Versiegelung und die Temperaturkalibrierung bestimmen die endgültige Integrität der Versiegelung. Betreiber müssen diese drei Variablen perfekt ausbalancieren.
Füllsynchronisation
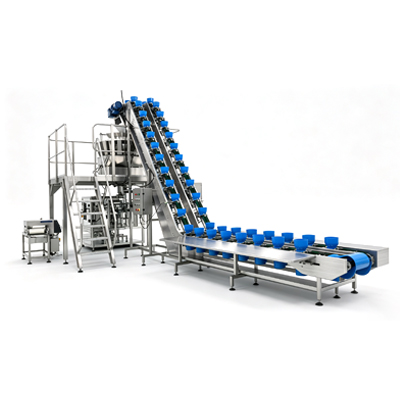
Die Absackanlage arbeitet nicht isoliert. Es erfordert eine wichtige Integration mit Überkopf-Dosiergeräten. Die vertikale Schlauchbeutelmaschine sendet ein Handshake-Signal an den Abfüller. Der Füller lässt die exakte Produktdosis durch das hohle Formrohr nach unten fallen. Das Timing muss einwandfrei sein. Fällt das Produkt zu früh herunter, bleibt es in der horizontalen Dichtung hängen. Dies führt dazu, dass der Beutel zurückgewiesen wird und die Siegelbacken verschmutzen. Komplexe Algorithmen innerhalb des Steuerungssystems synchronisieren diese schnellen Abläufe.
Beurteilung der Eignung: Anwendungsfunktionen und Verpackungsformate
Käufer müssen feststellen, ob ihr spezifisches Produkt den standardmäßigen automatisierten Funktionen ordnungsgemäß entspricht. Nicht alle Produkte verhalten sich bei einem vertikalen Fall durch die Schwerkraft gleich. Sie müssen die richtige Füllerintegration und die richtigen mechanischen Upgrades auswählen, um Ihre einzigartige Produktkonsistenz zu gewährleisten.
Produktkonsistenzübereinstimmungen
Unterschiedliche Produktverhalten erfordern völlig unterschiedliche Integrationsstrategien. Die Abstimmung Ihres Produkts auf die richtige Dosierausrüstung gewährleistet Genauigkeit und verhindert Betriebskatastrophen.
Frei fließende Trockenwaren: Artikel wie Vollbohnenkaffee, gemischte Nüsse und harte Snacks fallen vorhersehbar. Diese Produkte passen perfekt zu Mehrkopfwaagen. Die Waage berechnet das exakte Gewicht und lässt das Produkt sauber fallen. Sie benötigen lediglich robuste Deflektoren, um zu verhindern, dass das Produkt beim Aufprall zerbricht.
Pulver: Backmehl, Gewürze und Molkenproteinpulver verhalten sich unregelmäßig. Beim Abwurf erzeugen sie riesige Staubwolken in der Luft. Staub bedeckt den inneren Siegelbereich der Folie. Wenn die horizontalen Backen den Staub festklemmen, versagt die Dichtung vollständig. Pulveranwendungen erfordern geschlossene Schneckenfüller. Sie benötigen außerdem spezielle Vakuumabsaughauben, um in der Luft befindliche Partikel aus der Siegelzone zu entfernen.
Flüssigkeiten und viskose Produkte: Den höchsten Schwierigkeitsgrad stellen Saucen, Gele und Pürees dar. Sie erfordern die Integration einer speziellen Verdrängerpumpe. Darüber hinaus erfordert die Verpackungsmaschine strenge Quetschwalzenmechanismen. Diese Rollen streifen überschüssige Flüssigkeit direkt vor dem Schließen der Backen nach unten aus dem Dichtungsbereich ab. Diese Maßnahme verhindert eine katastrophale Verunreinigung und Leckage der Dichtung.
Anwendungskategorie
Typische Produktbeispiele
Erforderliche Dosierungsintegration
Primäre technische Herausforderung
Freifließend trocken
Kaffee, Nüsse, Snacks, Süßigkeiten
Mehrkopfwaage
Verhinderung von Produktbrüchen
Feine Pulver
Mehl, Proteinpulver, Gewürze
Schneckenfüller mit Staubhaube
Verunreinigungen durch Staub abdichten
Flüssigkeiten und Viskose
Saucen, Gele, Pürees, Suppen
Kolbenpumpe, Quetschwalzen
Leckage- und Gewichtsgenauigkeit
Einschränkungen und Stärken des Taschenstils
Mit Standardmaschinen lassen sich problemlos herkömmliche Schlauchbeutel herstellen. Diese einfachen Beutel verfügen über obere und untere Versiegelungen mit einer vertikalen Rückennaht. Marketinganforderungen erfordern jedoch häufig unterschiedliche Verpackungsformate. Seitenfaltenbeutel erfordern mechanische Faltvorrichtungen, um die Seiten vor dem Verschließen nach innen zu drücken. Beutel mit Blockboden erfordern einen Montagemechanismus mit flachem Boden, um den Boden zu formen. Quad-Seal-Beutel weisen die höchste Komplexität auf. Sie erfordern hochspezialisierte Formrohre und vier verschiedene vertikale Dichtungsbaugruppen. Sie müssen die Werkzeugänderungen bestätigen, die zum Wechsel zwischen diesen Formaten erforderlich sind. Der Wechsel von einem Kissenbeutel zu einem Quad-Seal-Beutel erfordert erhebliche Umrüstzeiten und mechanische Anpassungen.
Evaluierungsrahmen: Wichtige technische Spezifikationen zum Vergleich
Die Auswahl der richtigen Ausrüstung erfordert eine strenge Käufermatrix am unteren Ende des Trichters. Sie müssen Lieferantenspezifikationsblätter kritisch bewerten. In Marketingbroschüren werden häufig theoretische Höchstgeschwindigkeiten hervorgehoben. Sie müssen sich auf betriebliche Realitäten und robuste technische Standards konzentrieren.
Durchsatz (BPM) vs. tatsächliche OEE
Wir warnen dringend davor, ausschließlich auf der Grundlage der angegebenen Höchstgeschwindigkeit zu kaufen. Ein Anbieter könnte behaupten, dass die Maschine mit 120 Beuteln pro Minute (BPM) läuft. Ihre tatsächliche Produktionsgeschwindigkeit hängt jedoch von der Physik ab. Die Produktabfallzeit stellt die ultimative Geschwindigkeitsbegrenzung dar. Ein leichter, luftiger Snack braucht länger, um durch die Röhre zu fallen, als ein schwerer Metallverschluss. Darüber hinaus erfordert das Versiegeln dickerer Barrierefolien längere Verweilzeiten. Sie können die Wärmeübertragung nicht überstürzen. Die tatsächliche Produktionsgeschwindigkeit erfordert ein Abgleichen des Maschinenzyklus mit dem Produktverhalten. Konzentrieren Sie sich auf Ihre Gesamtanlageneffektivität (Overall Equipment Effectiveness, OEE) und nicht auf bloße Kennzahlen.
Agilität beim Umstieg
In modernen Produktionsanlagen wird nur selten eine einzelne Artikelart das ganze Jahr über betrieben. Sie werden häufig Beutelbreiten, Folientypen und Produktgewichte ändern. Die Umstellungsflexibilität wirkt sich direkt auf Ihre tägliche Betriebszeit aus. Machen Sie die Möglichkeit des werkzeuglosen Wechselns zu einer obligatorischen Funktion. Bediener sollten keine Schraubenschlüssel benötigen, um ein Formrohr auszutauschen. Darüber hinaus muss das Bedienfeld über rezeptspeichernde Human-Machine-Interfaces (HMIs) verfügen. Ein gutes HMI speichert Hunderte voreingestellte Produktrezepte. Wenn der Bediener ein Rezept auswählt, passt die Maschine automatisch die Backentemperaturen, die Zugbandgeschwindigkeit und die Füllzeiten an.
Compliance und Verarbeitungsqualität
Industrielle Umgebungen zerstören zerbrechliche Geräte. Sie müssen die Bauqualität und die Umweltverträglichkeitsbewertungen genau prüfen. Standardkonstruktionen aus lackiertem Stahl eignen sich gut für trockene Hardware oder Sekundärverpackungen. Lebensmittel-, Molkerei- oder Pharmaanwendungen erfordern jedoch eine Edelstahlkonstruktion. Sie müssen die Washdown-Bewertungen sorgfältig bewerten. Die Schutzart IP65 eignet sich für Niederdruck-Wasserstrahlen. Die Schutzart IP69K widersteht rauen chemischen Abwaschungen bei hohen Temperaturen und hohem Druck. Wenn Ihr Reinigungspersonal aggressive Reinigungsprotokolle anwendet, kommt es bei einer unzureichenden Maschine zu katastrophalen Stromausfällen.
Proprietäre vs. Standardkomponenten
Käufer übersehen häufig die interne Kontrollarchitektur. Bewerten Sie das langfristige Risiko von Maschinen, die mit proprietären speicherprogrammierbaren Steuerungen (SPS) gebaut sind. Einige Hersteller verwenden speziell angefertigte Steuerplatinen, um den anfänglichen Aufkleberpreis zu senken. Fünf Jahre später ist der Austausch einer ausgebrannten proprietären Platine unmöglich. Ihre Linie steht wochenlang still und wartet auf Lieferungen ins Ausland. Wir beraten anspruchsvolle Open-Market-Komponenten. Geben Sie globale Industriestandards wie Allen-Bradley, Siemens oder Omron an. Sie können diese Ersatzteile noch am selben Tag bei lokalen Händlern beziehen.
Implementierungsrisiken und Einführungsüberlegungen
Anbieter spielen die Komplexität der physischen Installation oft herunter. Um Implementierungserfahrung nachzuweisen, müssen gemeinsame Reibungspunkte hervorgehoben werden. Eine vertikale Schlauchbeutelmaschine fungiert als zentraler Knotenpunkt Ihrer Verpackungslinie. Die Installation erfordert eine gründliche Vorbereitung der Anlage und qualifiziertes Personal.
Einschränkungen der Einrichtung
Physische Voraussetzungen bringen Installationen oft schon im Vorfeld zum Scheitern. Sie müssen die Einschränkungen Ihrer Einrichtung genau angeben.
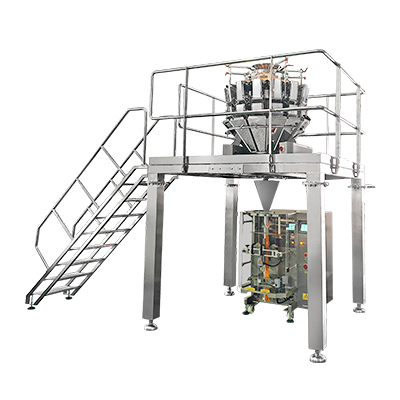
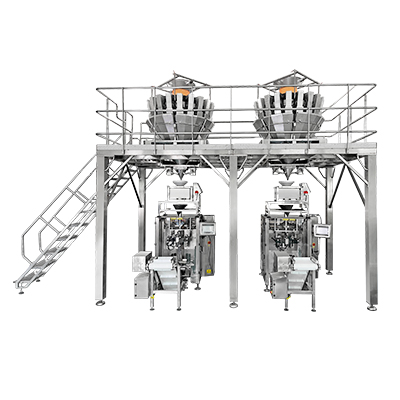
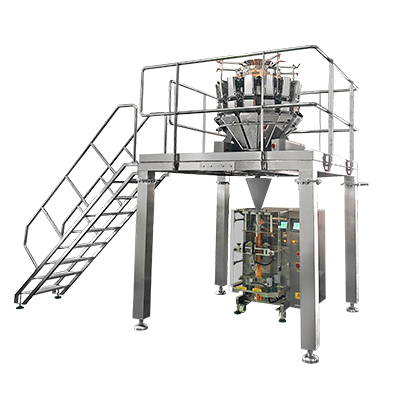
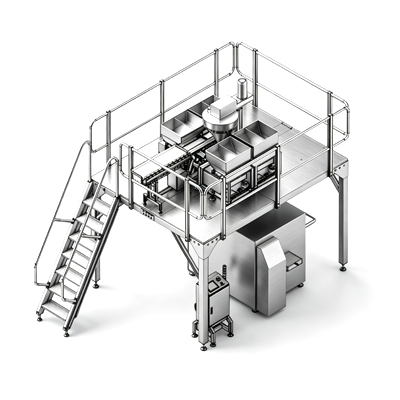
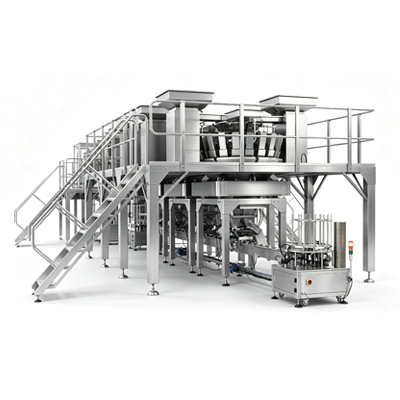
Vertikaler Abstand: Mehrkopfwaagen sitzen direkt über der Verpackungsmaschine. Die Waage ruht normalerweise auf einem schweren Stahlzwischengeschoss. Dieser gesamte vertikale Stapel ist leicht über 14 Fuß hoch. Sie müssen Ihren Deckenabstand und die Lage der Luftkanäle überprüfen.
Bodenlastkapazitäten: Das kombinierte dynamische Gewicht der Maschine, der Zwischengeschossstruktur und der Dosierausrüstung erzeugt massive Punktlasten auf Ihrem Betonboden. Stellen Sie sicher, dass die Dicke Ihrer Platte diese Industrieausrüstung sicher tragen kann.
Konsistente Druckluft: Pneumatikzylinder steuern viele Hilfsfunktionen dieser Maschinen. Sie benötigen saubere, trockene und hochkonsistente Druckluft. Wenn in Ihrer Einrichtung plötzliche PSI-Abfälle auftreten, wenn andere Maschinen aktiviert werden, können Ihre Siegelbacken nicht vollständig schließen.
Bedienerschulungskurven
Sie müssen die Qualifikationslücke des Bedieners aktiv anerkennen. Ältere, mechanisch angetriebene Geräte ermöglichten es den Bedienern, Probleme mit einfachen Schraubenschlüsseln und physischen Zahnriemen zu beheben. Der Betrieb einer modernen Maschine mit Servoantrieb erfordert ausgeprägte technische Fähigkeiten zur Fehlerbehebung. Es handelt sich nicht nur um einen Knopfdruck-Job. Bediener müssen durch komplexe HMI-Bildschirme navigieren, digitale Timing-Offsets in Millisekunden anpassen und PID-Temperaturschleifen verstehen. Während der Installationsphase müssen Sie stark in anbietergeführte Schulungsprogramme investieren.
Integration mit bestehenden Linien
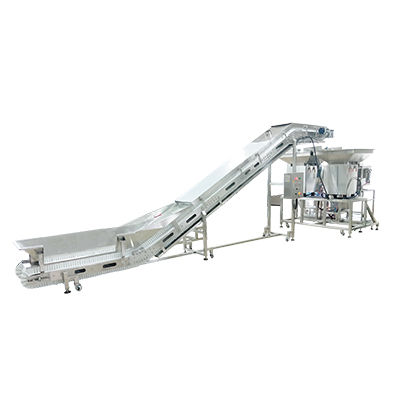
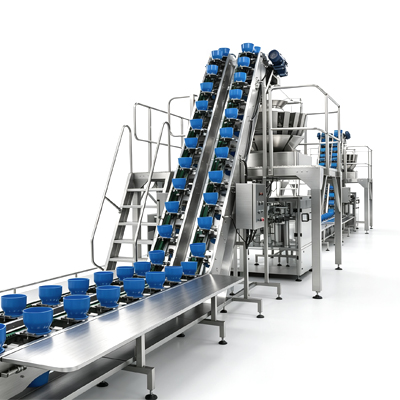
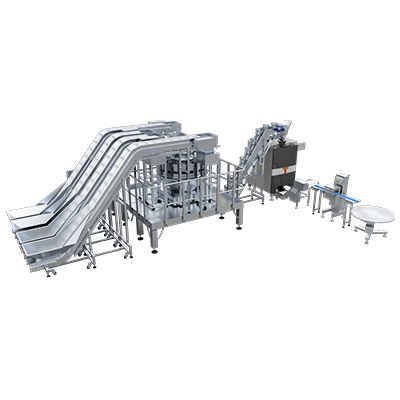
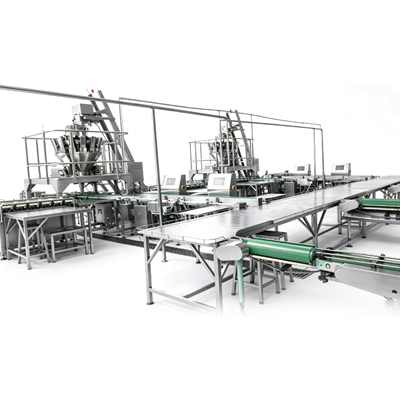
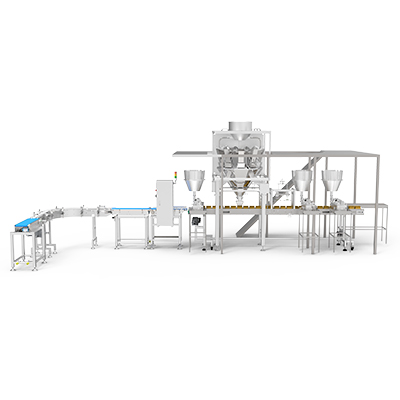
Der Verpackungsprozess endet nicht, wenn der Beutel herunterfällt. Sie müssen sich mit der Komplexität der Verknüpfung des Maschinenausgangs mit nachgelagerten Systemen befassen. Ein Mitnahmeband fängt den fertigen Beutel auf. Anschließend wird der Beutel zu einer dynamischen Kontrollwaage transportiert. Die Kontrollwaage weist über- oder unterfüllte Beutel aus. Anschließend durchläuft der Beutel einen Metalldetektor oder ein Röntgenprüfsystem. Schließlich erreicht es den automatischen Kartonpacker. Alle diese unterschiedlichen Maschinen müssen nahtlos kommunizieren. Wenn der Sammelpacker klemmt, muss er sofort ein digitales Stoppsignal an die Verpackungsmaschine senden. Eine komplexe Netzwerkintegration verhindert Massenstaus und Produktvernichtungen.
Abschluss
Der Kauf automatisierter vertikaler Verpackungsanlagen stellt eine erhebliche Investition in die Infrastruktur dar und ist kein einfacher, eigenständiger Rohstoffkauf. Sie müssen präzise mechanische Spezifikationen mit Ihrem individuellen Produktverhalten und Ihren Anlageneinschränkungen in Einklang bringen. Um eine langfristige Betriebsstabilität zu gewährleisten, legen Sie stets Wert auf robuste Bauqualität und zugängliche, nicht proprietäre Steuerungskomponenten.
Wir empfehlen Käufern dringend, ein umfassendes FAT-Protokoll (Factory Acceptance Testing) anzufordern. Sie müssen Ihr eigentliches Produkt und die eigentliche Verpackungsfolie an die Einrichtung des Verkäufers schicken. Geben Sie die Gerätelieferung erst dann ab, wenn Sie sehen, wie die Maschine Ihre spezifischen SKUs mit der versprochenen Geschwindigkeit ausführt. Ergreifen Sie sofort Maßnahmen, indem Sie eine detaillierte Vergleichsvorlage für technische Datenblätter herunterladen, oder wenden Sie sich an spezialisierte technische Vertriebsteams, um eine gründliche Betriebsprüfung durchzuführen, bevor Sie Ihren Kaufauftrag entwerfen.
FAQ
F: Wie hoch ist die durchschnittliche Lebensdauer einer vertikalen Schlauchbeutelmaschine?
A: Diese Maschinen halten in anspruchsvollen Industrieumgebungen normalerweise 10 bis 15+ Jahre. Um diese Lebensdauer zu erreichen, ist die strikte Einhaltung vorbeugender Wartungspläne erforderlich. Sie müssen außerdem sicherstellen, dass die Ausrüstung nicht proprietäre, leicht zugängliche Ersatzteile wie globale SPS-Marken verwendet.
F: Wie viel Filmabfall ist bei VFFS-Umstellungen normal?
A: Der akzeptable Ausgangsfilmabfall liegt normalerweise unter 1 bis 2 Prozent. Moderne Ausrüstung reduziert den Materialverlust erheblich. Funktionen wie das automatische Spleißen der Folie, präzise optische Tracking-Sensoren und rezeptgesteuerte Spannungseinstellungen verhindern ein großflächiges Auslaufen beim Rollenwechsel.
F: Kann eine VFFS-Maschine sowohl Papier- als auch Kunststofffolien verarbeiten?
A: Ja, aber es erfordert unterschiedliche mechanische Einstellungen. Laminierte Papierfolien benötigen Siegelbacken mit konstanter Hitze. Einschichtige Kunststofffolien erfordern die Impulssiegeltechnik. Der Wechsel zwischen ihnen erfordert erhebliche Anpassungen der Temperaturregelung und den Austausch der Backenkonfiguration, was schnelle Umstellungen erschwert.
F: Was ist der Unterschied zwischen VFFS mit kontinuierlicher und intermittierender Bewegung?
A: Maschinen mit intermittierender Bewegung halten die Folie kurz an, während sich die horizontalen Backen schließen und den Beutel versiegeln. Sie bewältigen Standardgeschwindigkeiten hervorragend. Kontinuierliche Bewegungsmaschinen halten die Folie ständig in Bewegung, während sich die Siegelbacken mit der Folie nach unten bewegen, was eine Produktion mit ultrahoher Geschwindigkeit ermöglicht.
Die automatisierte Netzverpackung verlängert die Haltbarkeit der Produkte, indem sie für eine lebenswichtige Luftzirkulation sorgt. Die Aufrüstung Ihrer Linie senkt die Arbeitskosten, verhindert Produktverluste und maximiert die Tagesleistung.
Staubkontrollierte Pulverfüller nutzen Vakuumabsaugung und servoangetriebene Schnecken zum Verpacken feiner Materialien. Diese automatisierten Systeme verhindern Verschwendung, sorgen für Sicherheit und maximieren den ROI.
Horizontale Verpackungsmaschinen nutzen die seitliche Bewegung, um Feststoffe, Pulver und Flüssigkeiten sicher zu verpacken. Diese Systeme gewährleisten auslaufsichere Dichtungen, senken die Arbeitskosten und maximieren Ihren ROI.
Es handelt sich um ein High-Tech-Unternehmen, das sich auf Forschung und Entwicklung, Design und unabhängige Herstellung von Verpackungs-, Förder-, Gewichtserkennungs-, Wiege- und Abfüllgeräten spezialisiert hat.